Arabalar ilk olarak eski arabalar gibi ahşap şasiler kullanıyordu. Ahşap ancak belli bir miktar bükülebiliyordu. 1908'de Ford, Model T şasisi için ahşaptan çeliğe geçmeye başladı. Bu adım, arabaların daha uzun süre dayanmasına ve engebeli yollarda yol almasına yardımcı oldu. Üreticiler, mühendisler ve hobiciler, tasarım hedeflerine uyan, tam oturan ve gerçek dünya sürüş koşullarında dayanıklı parçalar üretmek için bu yöntemlere güveniyor. Bu makale, üreticilerin neden sac metal işçiliğini seçtiklerini, hangi metalleri kullandıklarını, parçaları nasıl kesip şekillendirdiklerini ve bu parçaların bir araçta nereye gittiğini açıklıyor.
Otomobil Üreticileri Neden Sac Metal Kullanıyor
Otomotiv endüstrisinin hafif, güçlü ve tekrarlanabilir parçalara ihtiyacı vardır. Sac metal yöntemleri bu ihtiyaçları karşılar:
- Tasarım özgürlüğü. Araba tasarımcıları panelleri eğriler, kıvrımlar ve kesiklerle şekillendirir. Her parça karmaşık bir 3B forma uyabilir.
- Malzeme seçimi. Mağazalar çelik, alüminyum, magnezyum ve daha fazlasıyla çalışır. Dayanıklılık, ağırlık, maliyet ve korozyon direncine göre en iyi metali seçerler.
- Hassasiyet ve hız. Modern araçlar gibi CNC lazerler ve pres frenleri her seferinde tam ölçülere ulaşır. Hurda maliyetlerini düşürür ve üretimi hızlandırır.
- Hafif yapılar. Alüminyum ve gelişmiş çelikler mühendislerin araç ağırlığını azaltmasına yardımcı olur. Daha az ağırlık daha iyi yakıt ekonomisi ve daha düşük emisyonlar anlamına gelir.
- Yüksek hacim. Bir araç, kalıp veya program ayarlandıktan sonra, atölyeler binlerce aynı parçayı hızla damgalayabilir veya lazerle kesebilir.
Bu avantajlar, otomobil üreticilerinin, satış sonrası firmaların ve restorasyon atölyelerinin neden sac metal imalatına güvendiğini açıklıyor.
Yaygın Sac Metal Malzemeleri ve Kullanımları
Üreticiler, dayanıklılık, ağırlık, pas direnci veya ısıya dayanıklılık açısından işin ihtiyaçlarına uygun sac metalleri seçerler.
| Malzeme | Anahtar Özellik | Maliyet Seviyesi | Tipik Araba Parçaları | Ölçüm Aralığı* | Günlük Faydalar |
|---|---|---|---|---|---|
| Alüminyum | Düşük ağırlık; iyi mukavemet | Orta | Kaputlar, kapılar, çamurluklar | 14–20 ölçü | Daha iyi yakıt ekonomisi; kolay şekillendirme |
| Yüksek dayanımlı çelik | Ekstra çarpışma koruması | Düşük | Çerçeveler, emniyet kirişleri | 18–22 ölçü | Güçlü güvenlik hücresi; uygun maliyetli |
| Magnezyum | Çok hafif; iyi ısı akışı | Yüksek | Gösterge panelleri, tekerlekler | 12–18 ölçü | Hafif; hızlı soğur |
| Titanyum | Korozyona dayanıklı | Çok Yüksek | Egzoz parçaları, braketler | 18–22 ölçü | Uzun ömürlüdür; yüksek sıcaklıkta kullanılabilir |
| Bakır pirinç | Mükemmel iletkenlik | Orta | Elektrik konnektörleri | 18–22 ölçü | Güvenilir güç aktarımı |
| Alaşımlar | Özelleştirilmiş performans | Orta | Kapı kirişleri, şasi parçaları | 16–24 ölçü | Güç ve ağırlık dengesi |
| Çinko Kaplamalar | Pas koruması | Düşük | Gövde panelleri, şasi | 18–24 ölçü | Daha uzun ömür; düşük bakım |
*Ölçüm numaraları: daha yüksek daha ince metal anlamına gelir. Yaygın otomobil parçaları 18–22 ölçü kullanır.

Başlıca Sac Metal Üretim Teknikleri
Araba gövde panelleri ve braketleri düz levhalar olarak başlar. Atölyeler bunları şekillendirmek için şu yöntemlerden birini kullanır:
Kesme Yöntemleri
Lazer Kesim
Lazer makineleri tarafından yönlendirilen CNC programları ±0.1 mm'ye kadar toleranslarla karmaşık şekilleri keserler. Genellikle ikincil bir son işlem gerektirmeyen pürüzsüz bir kenar bırakırlar.
Plazma Kesimi
Plazma meşaleleri, birkaç inç kalınlığa kadar metali kesmek için binlerce derecede çalışır. Bilgisayar kontrolü, ağır hizmet tipi parçalar için doğruluğu artırır.
Kesme
Presler, levhaları daha basit şekillere kesmek için düz çizgi kuvveti uygular. İşlem daha hızlı ilerler ancak daha pürüzlü kenarlar bırakır. Tipik parçalar: montaj braketleri, destekler.
Tablo: Kesme Yöntemlerinin Karşılaştırılması
| Yöntem | Hassas | Malzeme kalınlığı | hız | Ücret |
|---|---|---|---|---|
| Lazer Kesim | Çok yüksek | ~20 mm'ye kadar | ılımlı | Daha yüksek |
| Plazma Kesimi | ılımlı | ~50 mm'ye kadar | Hızlı | Orta |
| Kesme | Alt | ~12 mm'ye kadar | Çok hızlı | Düşük |
Ana Şekillendirme ve Şekillendirme
Kesimden sonra, dükkanlar levhaları son 3D şekline getirir. En yaygın yöntemler şunlardır:
Bükme (Pres Fren)
Pres frenleri metal levhayı sıkıştırır ve açılar veya eğriler oluşturmak için bir kalıbın üzerine zorlar. Mühendisler, zımba ve kalıp kombinasyonunu değiştirerek bükme yarıçapını ayarlar.
Bu işlem şunlara uygundur:
- Çamurluklar ve kapı rayları
- Parantezler ve köşebentler
- Kanallar ve çerçeveler
Damgalama ve Presleme
Presler, levhaları yüksek basınç altında şekillendirilmiş kalıpların içine veya içinden iter. Damgalama yöntemleri arasında, kesme (bir şekli kesme), delme (delikler oluşturma) ve kabartma (desenleri yükseltme) bulunur. Aşağı doğru sallanır, şekli oluşturur veya keser:
- Kaput ve çamurluk gibi yüksek hacimli parçalar
- Kaburgaları sertleştirmek için kabartmalı desenler
- Tek adımda delik veya yuva delme
Rulo Şekillendirme
Rulo şekillendirme, levhayı geçerken şekillendiren iki ters yönde dönen rulo kullanır. Uzun profillere uygundur:
- Çatı damlama rayları
- Yan gövde eşikleri
- Çerçeve uzantıları
Hidroformlama (Özel)
Bu yöntem, metali bir kalıp boşluğuna itmek için bir tüp veya sacın içindeki su basıncını kullanır. Güçlü yönleri:
- Dikişsiz, pürüzsüz kıvrımlar
- Alt çerçeveler gibi karmaşık içi boş şekiller
- Tek parçalı yapı kaynakları azaltır
Araba Parçaları İçin Birleştirme Yöntemleri
Oluşturulan paneller montajlara birleştirilmelidir. Sac parçaları birleştirmenin üç ana yolu şunlardır:
| Yöntem | Açıklama | İçin en iyisi |
|---|---|---|
| Kaynak | Parçaları birleştirmek için kenarları eritin | Yüksek mukavemetli dikişler |
| Perçinleme | Delinmiş delik, yerleştirilmiş perçin, deforme olmuş | Farklı metaller |
| Yapışkan Bağ | Yapısal yapıştırıcılar parçaları birbirine yapıştırır | korozyon kontrolü |
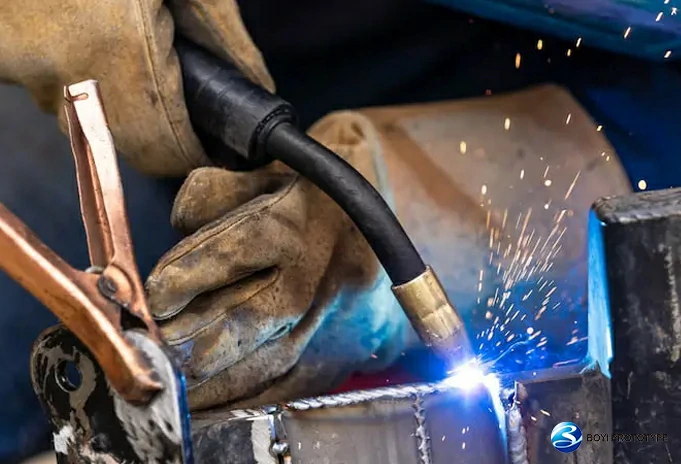
- Nokta Kaynağı. Kısa bir elektrik darbesi iki metal parçasını bir noktada eritir. Çelik gövde panellerinde seri üretim için hızlıdır.
- MIG/TIG Kaynak. Alüminyum, paslanmaz ve özel alaşımlar için el veya robotik kaynak.
- Kör Perçinler. Panelin her iki tarafına erişim yok. İç döşeme için yaygın.
- Yapısal Yapıştırıcılar. Epoksi bazlı yapıştırıcılar stres konsantrasyonlarını azaltır ve derzleri kapatır.
Özet: Üretim Maliyetlerinin Karşılaştırılması
| Süreç | Kurulum ücreti | Birim Başına Maliyet | Hacim açısından en iyisi |
|---|---|---|---|
| Lazer Kesim | Düşük | Orta | Küçük ila orta ölçekli partiler |
| Plazma Kesimi | Düşük | Düşük | Kalın levhalar, küçük seriler |
| Kesme | Çok düşük | Çok düşük | Düz boşluklar |
| bükme | Düşük | Orta | Düşük ila orta hacim |
| presleme | Yüksek | Düşük | Yüksek hacim (>10k/yıl) |
| Kaynak | Orta | Orta | Yapısal montajlar |
| Perçinleme | Düşük | Düşük | Onarımlar, hafif montaj |
| Yapıştırıcı Yapıştırma | Orta | Orta | EV gövdeleri, uzmanlık |

Üretilen Sac Metal Parçaların Uygulamaları
Sac metal parçalar modern otomobillerin her yerinde karşımıza çıkıyor:
- Gövde Panelleri. Kapılar, kaputlar, çamurluklar, tavan kaplamaları.
- Şasi ve Çerçeve. Raylar, traversler, destekler.
- motor bölmesi. Isı kalkanları, montaj braketleri, hava giriş kapakları.
- Iç. Koltuk iskeletleri, gösterge paneli destekleri, kapı iç panelleri.
- Egzoz Sistemleri. Paslanmaz veya titanyum borular, susturucu kapakları.
Klasik otomobil restoratörleri bu yöntemleri paslanmış panelleri yeniden yapmak veya üretimi durdurulmuş parçaları yeniden yaratmak için kullanır. Donanımcılar bunları yuvarlanma kafesleri, kaydırma plakaları ve özel raflar eklemek için kullanır.
Yaygın Zorluklar ve Pratik İpuçları
Üreticiler sac metal otomotiv parçaları üretirken aşağıdaki engellerle karşılaşırlar. Aşağıdaki ipuçları ekiplerin kaliteyi korumasına ve maliyetleri kontrol etmesine yardımcı olur.
| Zorluklar | Başarı İçin İpucu |
|---|---|
| Sıkı Toleransları Korumak | CNC kurulumlarını kullanın ve makineleri düzenli olarak kalibre edin. |
| Malzeme Kalitesinin Sağlanması | Sertifikalı tedarikçilerden metal temin edin ve sacları inceleyin. |
| Üretim Maliyetlerini Yönetmek | Otomasyonu kalifiye işgücüyle dengeleyin; israfı en aza indirin. |
| Karmaşık Şekillerin İşlenmesi | Parçaları daha küçük ölçekte prototipleyin; kalıp tasarımını ayarlayın. |
| Farklı Metallerin Birleştirilmesi | Gerektiğinde kaynak yapmak yerine perçin veya yapıştırıcı kullanmayı tercih edin. |
Bu yönergeleri izleyerek ekipler hataları azaltabilir, parça arızalarını önleyebilir ve projeleri programa uygun şekilde yürütebilir.
Sac Metal Üreticisi ile Ortaklık Kurmak
Ihtiyacınız olduğunda sac metal imalatçısı, mağazalarında şu özellikleri arayın:
- Makine Takım Seti. Lazer kesim, plazma kesim, abkant pres ve kaynak hücreleri.
- Malzeme KitaplığıÇelik, paslanmaz, alüminyum ve özel alaşımların stokları.
- CAD/CAM EntegrasyonuDijital dosyalarınızı içe aktarabilme ve makinelerinizi programlayabilme yeteneği.
- Kalite Sistemi. ISO belgelendirmesi, boyutsal muayene raporları ve malzemelerin izlenebilirliği.
- Anahtar Teslim HizmetlerPrototiplemeden, boyama, montaj ve paketleme dahil olmak üzere hacimli üretime kadar.
Örnek parçalar isteyin, atölyelerini gezin ve teslim sürelerini ve fiyatlandırma yapılarını inceleyin. İyi bir ortak, her parça için doğru tekniği ve malzemeyi seçmenize yardımcı olacaktır.
E-posta [e-posta korumalı] profesyonel için sac metal imalat hizmetleri.

Projeniz İçin Hazır Mısınız?
Şimdi BOYİ TECHNOLOGY'yi deneyin!
Birebir destek almak için 3B modellerinizi veya 2B çizimlerinizi yükleyin
Sonuç
Sac metal imalatı, otomobil üretiminin kalbinde yer alır. Düşük maliyet, yüksek dayanıklılık ve tasarım özgürlüğünün birleşimi, birçok parça için onu yenmeyi zorlaştırır. Model T'nin ilk çelik çerçevelerinden günümüzün lazerle kesilmiş alüminyum panellerine kadar, bu süreç yeni malzemeler ve otomasyonla gelişmeye devam ediyor.
Bir sonraki projenize başlamaya hazır mısınız? Modern makinelere, kalite kontrollerine ve malzeme seçeneklerine sahip bir üreticiyle çalışarak baş ağrılarından kaçınır ve parçalarınızın her spesifikasyonu karşıladığından emin olursunuz.
SSS
Üreticiler genellikle çoğu gövde paneli için 18–22 ölçü kullanır. Bu, yaklaşık 0.8 ila 1.2 milimetre kalınlığa denk gelir.
Evet. Kaynak yapmanın mümkün olmadığı durumlarda farklı metalleri perçin veya özel yapıştırıcı kullanarak birleştirebilirsiniz.
Kırpma ısı olmadan çalışır. Bu, kesimin etrafındaki metal sertliğinde herhangi bir değişiklik olmadığı anlamına gelir, bu da güvenlik açısından kritik parçalar için önemli olabilir.
Evet. Lazer kesim ve kalıpların 3D hızlı prototiplemesi, yüksek maliyetli damgalama araçlarına yatırım yapmadan önce uyumu ve bitişi test etmenizi sağlar.
Elektrokaplama (e-kaplama) astarı uygulayın ve ardından toz kaplama veya boya uygulayın. Çıplak metal korozyonunu önlemek için galvanizli çelik de kullanabilirsiniz.

Bu makale BOYI TECHNOLOGY ekibinden mühendisler tarafından yazılmıştır. Fuquan Chen, hızlı prototipleme, metal parçalar ve plastik parça üretimi alanında 20 yıllık deneyime sahip profesyonel bir mühendis ve teknik uzmandır.