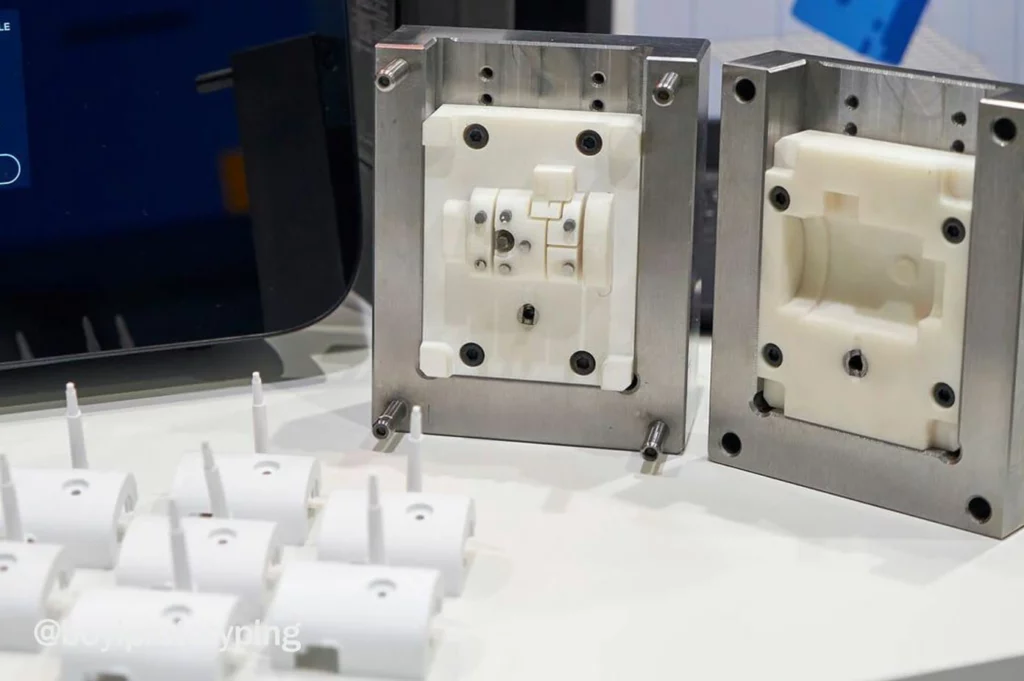
Enjeksiyon kalıplama, plastik parçaların uygun ölçekte üretilmesi için hızlı ve etkili bir yöntem olarak öne çıkıyor. Bu sürecin merkezinde enjeksiyon kalıbıiki ana bileşenden oluşur: çekirdek ve boşluk. Kalıbın bu yarımları bir araya gelerek içine erimiş plastiğin enjekte edildiği kapalı bir alet oluşturuyor.
Soğuma ve katılaşmanın ardından kalıp açılır ve bitmiş parçanın çıkarılmasına izin verilir. Kalıp yapımına ve üretim ihtiyaçlarına bağlı olarak bu döngü onlarca, yüzlerce veya binlerce kez tekrarlanabilir.
Bu kılavuz, enjeksiyonlu kalıplama için plastik parçaların tasarımında önemli hususları ve en iyi uygulamaları özetlemektedir.
Tasarım ilkeleri
1. Duvar Kalınlığı
Duvar kalınlığı, enjeksiyonlu kalıplamada kalıplanmış parçanın gücünü, maliyetini ve görünümünü etkileyen kritik bir tasarım unsurudur. Gibi kusurları önlemek için eşit duvar kalınlığını koruyun Çöküntü izleri hem de eğilmesi.
Düzgün Duvar Kalınlığının Önemi
Düzgün duvar kalınlığı Enjeksiyonla kalıplanmış parçalarda şiddetle tavsiye edilir. Kalıplama işlemi sırasında tutarlı soğutmayı teşvik ederek büzülmeyi en aza indirmeye yardımcı olur ve eğrilme ve çökme izleri gibi kusurların olasılığını azaltır. Duvarlar farklı kalınlıklara sahip olduğunda, farklı oranlarda soğuyup katılaşarak eşit olmayan gerilimlere ve potansiyellere yol açar. enjeksiyon kalıplama kusurları son bölümde.
Nominal Et Kalınlığı
Nominal duvar kalınlığı parça tasarımı boyunca amaçlanan kalınlığı ifade eder. Tekdüzelik ideal olsa da aşırı kalın veya ince duvarlardan kaçınmak çok önemlidir:
- Aşırı kalın duvarlar daha fazla malzeme gerektirir, malzeme maliyetleri artar ve döngü süreleri uzar, bu da üretim maliyetlerini artırabilir.
- Aşırı ince duvarlar kalıp boşluğunun yetersiz doldurulmasına neden olabilir, bu da eksik parçalara veya 'kısa çekimlere' yol açabilir. Bu, erimiş plastiğin daha ince bölümlere yetersiz akış nedeniyle kalıbı tamamen dolduramaması durumunda meydana gelir.
Yaygın Plastik Reçineler için Önerilen Duvar Kalınlıkları
Enjeksiyon kalıplamada yaygın olarak kullanılan çeşitli plastik malzemeler için önerilen duvar kalınlığı aralıkları şunlardır:
| esyn | Önerilen Duvar Kalınlığı (inç) | Önerilen Et Kalınlığı (mm) |
|---|---|---|
| Polibütilen Tereftalat (PBT) | 0.080-0.250 | 2.032-6.350 |
| Polietilen (PE) | 0.030-0.200 | 0.76-5.08 |
| Polikarbonat (PC) | 0.040-0.150 | 1.02-3.81 |
| Asetal (POM) | 0.030-0.120 | 0.76-3.05 |
| Polieter Eter Keton (PEEK) | 0.020-0.200 | 0.508-5.080 |
| Polipropilen (PP) | 0.040-0.150 | 1.02-3.81 |
| Akrilonitril Bütadien Stiren (ABS) | 0.045-0.140 | 1.14-3.56 |
| Polifenilsülfon (PPSU) | 0.030-0.250 | 0.762-6.350 |
| Termoplastik Poliüretan (TPU) | 0.025-0.125 | 0.64-3.18 |
| naylon (PA) | 0.030-0.115 | 0.76-2.92 |
| Polieterimid (PEI) | 0.080-0.120 | 2.032-3.048 |
| Polistiren (PS) | 0.025-0.125 | 0.64-3.18 |
| Akrilik (PMMA) | 0.025-0.150 | 0.64-3.81 |
| Termoplastik Elastomer (TPE) | 0.025-0.125 | 0.64-3.18 |
| Polivinil Klorür (PVC) | 0.035-0.250 | 0.89-6.35 |
| Polietilen Tereftalat (PET) | 0.025-0.150 | 0.64-3.81 |
Duvar Kalınlığı Değişimini Yönetmek İçin İpuçları
Tasarımın tamamında eşit duvar kalınlığı elde edilemiyorsa, yumuşak geçişler farklı kalınlıktaki bölümler arasında. Bu tasarım stratejisi, stres konsantrasyonlarını en aza indirmeye yardımcı olur ve kalıplanmış parçanın genel yapısal bütünlüğünü geliştirir.
2. Taslak Açılar
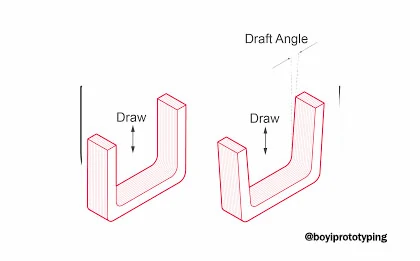
Taslak açısı, kalıptan çıkarılmasını kolaylaştırmak için kalıplanmış bir parçanın dikey yüzeylerine uygulanan bir konikliktir. Tipik olarak 1 ila 5 derece arasında değişen bu hafif açı, parçaların sorunsuz bir şekilde çıkmasını sağlayarak hasar olasılığını azaltır ve kalıptaki aşınmayı en aza indirir. Uygun taslak açılarının uygulanması soğuma sürelerini de azaltabilir, bu da üretim maliyetlerinin kontrol edilmesine yardımcı olur.
Taslak Açılarının Belirlenmesinde Önemli Hususlar
Tasarımınız için uygun taslak açısını belirlerken aşağıdaki faktörleri göz önünde bulundurun:
- Malzeme Türü: Farklı reçineler veya enjeksiyon kalıplama malzemeleri, benzersiz büzülme ve akış özelliklerinden dolayı farklı taslak açıları gerektirir. Örneğin, daha yumuşak plastiklerin yapışmayı önlemek için sert plastiklere göre daha fazla çekişe ihtiyacı olabilir.
- Endüstri Standartları: Çeşitli endüstri standartları, gereken yüzey ve doku tipine göre uygun miktardaki draftı yönlendirir. Plastik Endüstrisi Derneği (SPI) ve Alman Mühendisler Derneği (VDI) gibi kuruluşlar, farklı yüzeylerle ilişkili taslak açıları için yönergeler sağlar.
- yüzey: Kalıplanmış parçanın yüzeyinin dokusu ve cilası gerekli taslak açısını etkiler. Daha pürüzsüz yüzeyler daha az taslak gerektirirken, daha pürüzlü, dokulu yüzeyler parçanın kalıba yapışmasını önlemek için daha fazla taslak gerektirir.
- Kalıp Tasarımı: Kalıbın yapısı ve çalışması da taslak gereksinimlerini etkiler. Kalıbın ayrıldığı yönü (çekim) dikkate alın ve taslak açılarının parçanın kolay çıkarılmasını kolaylaştırdığından emin olun.
Yüzey Cilasına Göre Taslak Açı Yönergeleri
İhtiyaç duyulan taslak miktarı önemli ölçüde parçanın arzu edilen yüzey kalitesine bağlıdır:
- Pürüzsüz bitirmek: Genellikle 1 ila 2 derecelik draft gerektirir.
- Hafif Doku: Tipik olarak yaklaşık 3 derecelik drafta ihtiyaç vardır.
- Ağır Doku: Genellikle 5 derece veya daha fazla draft gerektirir.
Genel bir kural olarak, dokulu yüzeyler için her 1.5” (0.001 mm) doku derinliği için yaklaşık 0.025° taslak ekleyin. SPI, VDI, Mold-Tech (MT) ve Yick Sang (YS) gibi kuruluşların referans tabloları, çeşitli dokular için özel öneriler sağlayabilir.
Kalıp Yapımında Pratik Hususlar
Etkili kalıplama ve çıkarma sağlamak için taslak açıları kalıbın yapısı ve çizim yönü ile aynı hizada olmalıdır:
- İtici Sistemi: Parçalar, ejektör sisteminin bulunduğu kalıbın yarısından kolayca ayrılmalıdır. Yanlış hizalanmış taslak açıları, parçaların yanlış bölüme yapışmasına neden olarak çıkarmayı zorlaştırabilir.
- Özellik Taslağı Hazırlama: Açık delikler gibi dikey özellikler, ejektör sisteminin bulunduğu kalıbın maça tarafına doğru çekilmelidir. Örneğin, açık delikleri olan dikdörtgen bir parçada, deliklerin boşluk tarafına doğru çekilmesi yapışma sorunlarına yol açabilirken, bunların çekirdeğe doğru çekilmesi daha kolay çıkarma işlemini kolaylaştırır.
3. Kaburgalar ve Başlar
Enjeksiyonla kalıplanmış parçalar, daha hızlı üretim döngülerini teşvik etmek ve kalıp ömrünü uzatmak için genellikle ince duvarlara sahiptir. Yapısal destek için nervürler ve bağlantı noktaları için çıkıntılar kullanın, gerilim yoğunlaşmasını önlemek için yeterli kalınlığı ve fileto yarıçapını koruyun. Ancak bu ince duvarlı parçalar yeterli dayanıma sahip olmayabilir.
pirzola
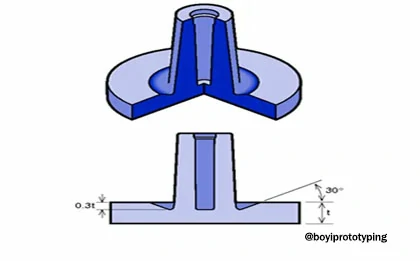
Çubuklar, ek destek sağlayan ve enjeksiyonla kalıplanmış parçaların yük taşıma kapasitesini artıran dikey yapılardır. Ancak yanlış tasarlanmış nervürler, büzülme ve çökme izleri gibi sorunlara yol açabilir. Nervür tasarımını optimize etmek için aşağıdaki yönergeleri göz önünde bulundurun:
- Duvar Kalınlığı: Profilin duvar kalınlığının, nominal duvar kalınlığının (T) %50 ila %60'ı (0.5 ila 0.6 T) olduğundan emin olun. Bu, kaburganın karşı tarafında aşırı büzülmeye veya çökme izlerine neden olmadan gücün korunmasına yardımcı olur.
- Filetolar: Stres konsantrasyonlarını azaltmak için kaburga tabanına fileto ekleyin. Fileto yarıçapı 0.25T ile 0.5T arasında olmalı, ancak parçanın kaplamasından ve yapısal bütünlüğünden ödün vermemek için 0.010 inç'i aşmamalıdır.
- Yükseklik: Kaburgaları mümkün olduğu kadar kısa tutun ve yüksekliği 2.5T'yi aşmayın. Ek yükseklik gerekiyorsa, yükü daha etkili bir şekilde dağıtmak için tek bir uzun kiriş yerine birden fazla kısa kiriş kullanmayı düşünün.
- Draft Açıları: Kalıptan kolay çıkarmayı kolaylaştırmak ve parçanın hasar görmesini önlemek için, nervürlere genellikle kenar başına en az 0.5 derecelik bir taslak açısı uygulayın.
Patronlar
Başlıklar, montajı desteklemek ve enjeksiyonla kalıplanmış parçaların yapısal bütünlüğünü geliştirmek için kullanılan dikey yapılardır. Vidalar gibi bağlantı elemanlarını barındıracak şekilde tasarlanmışlardır ve daha fazla güç için diğer özelliklerle birlikte kullanılabilirler. Patronları tasarlarken aşağıdaki en iyi uygulamaları göz önünde bulundurun:
- Konum: Başlıkları, vida yuvalarının veya bağlantı noktalarının yakını gibi ek yapısal bütünlüğün gerekli olduğu alanlara yerleştirin. Doğru yerleştirme, parçanın montaj ve kullanım sırasında uygulanan kuvvetlere dayanabilmesini sağlar.
- Çap: Soğuma sırasında büzüşecekleri için başlık deliklerini çok küçük yapmaktan kaçının. Daha büyük bir çap, bağlantı elemanları veya ekler için amaçlanan boyutun ve uyumun korunmasına yardımcı olur.
- Kalınlık: Çökme izlerini önlemek için, göbek kalınlığı toplam duvar kalınlığının %60'ından fazla olmamalıdır. Bu denge parça estetiğini ve yapısal bütünlüğünü korur.
- Duvarlara Bağlantı: Yükseltilerin duvarlarla ve diğer özelliklerle düzgün şekilde hizalandığından emin olun. Yanlış hizalama montaj sorunlarına yol açabilir ve parçanın genel gücünü azaltabilir.
Bu yönergeler, yüksek kaliteli bir nihai ürün sağlayarak büzülme, çökme izleri ve yanlış hizalama gibi yaygın sorunların önlenmesine yardımcı olur.
4.Köşeleri Optimize Etme
Enjeksiyonla kalıplanmış parçalardaki keskin köşeler, parçanın hem yapısal bütünlüğünü hem de üretim maliyetini önemli ölçüde etkileyebilir. Bu köşeler yalnızca potansiyel parça arızasına yol açacak şekilde stres toplayıcı görevi görmekle kalmaz, aynı zamanda elektrik deşarjlı işleme (EDM) gibi daha karmaşık ve pahalı kalıp yapım tekniklerini de gerektirir.
Keskin köşeler bazen kaçınılmaz olsa da ve ayrım çizgilerini tanımlamak için yararlı olsa da, genellikle bunların mümkün olduğunca yuvarlatılmış köşelerle değiştirilmesi tercih edilir.
Yuvarlatılmış Köşelerin Faydaları
- Stres Azaltma: Yuvarlatılmış köşeler, gerilimin parça boyunca daha eşit şekilde dağıtılmasına yardımcı olarak yük altında çatlak ve kırılma riskini en aza indirir. Bu, özellikle dayanıklılık ve güvenilirliğin kritik olduğu yüksek stresli uygulamalarda önemlidir.
- Tutarlı Büzülme: Yuvarlatılmış köşeler, soğuma sırasında büzülme oranlarındaki değişiklikleri azaltır, bu da parçaların boyutsal olarak daha stabil olmasını sağlar. Bu tutarlılık, sıkı toleransları korumak ve yüksek kaliteli son ürünlere ulaşmak için hayati öneme sahiptir.
- Maliyet Verimliliği: Yuvarlatılmış köşelerin kullanılması takım maliyetlerini azaltabilir. Yuvarlatılmış özelliklere sahip kalıpların üretimi ve bakımı daha kolay ve daha ucuzdur, bu da üretim yaşam döngüsü boyunca maliyet tasarrufu sağlar.
- Geliştirilmiş Akış: Yuvarlatılmış köşeler, erimiş plastiğin kalıp içinde daha iyi akışını kolaylaştırır, boşluk olasılığını azaltır ve kalıp boşluğunun tamamen doldurulmasını sağlar.
Yuvarlatılmış Köşeleri Uygulama Yönergeleri
Yuvarlatılmış köşelerin faydalarını en üst düzeye çıkarmak için aşağıdaki tasarım yönergelerini göz önünde bulundurun:
- İç Yarıçaplar: İç yarıçapın duvar kalınlığının en az %50'si olduğundan emin olun. Bu, stres konsantrasyonlarını en aza indirmeye yardımcı olur ve daha düzgün malzeme akışını destekler.
- Dış Yarıçaplar: Dış yarıçap, iç yarıçap ile duvar kalınlığının toplamı olmalıdır. Bu, parçanın yapısal bütünlüğünü destekleyen dengeli bir geçiş yaratır.
- Düzgün Geçiş: İç ve dış köşe yarıçaplarına aynı noktadan başlayın. Bu tekdüzelik, tutarlı duvar kalınlığının korunmasına yardımcı olur ve parçadaki potansiyel zayıf noktaları azaltır.
Pratik Hususlar
- Kalıplama ve İmalat: Bu yönergeleri parça tasarımınıza dahil etmek yalnızca parça performansını artırmakla kalmaz, aynı zamanda takımlama sürecini de basitleştirir. Yuvarlatılmış özelliklere sahip kalıplar aşınma ve yıpranmaya daha az eğilimlidir, bu da kullanım ömrünü uzatır ve bakım maliyetlerini azaltır.
- Tasarım Esnekliği: Genellikle yuvarlatılmış köşeler tercih edilirken, işlevsel veya estetik nedenlerden dolayı keskin kenarların gerekli olduğu durumlar da vardır. Bu gibi durumlarda, potansiyel dezavantajları azaltmak için gerilim dağılımının ve üretim tekniklerinin dikkatli bir şekilde değerlendirilmesi önemlidir.
5. Sorunsuz Geçişler Sağlamak
Yumuşak geçişler, gerilimin parça boyunca eşit şekilde dağıtılmasına yardımcı olarak lokal gerilim yoğunlaşmalarından kaynaklanan arıza riskini azaltır. Bu uygulama enjeksiyonla kalıplanmış parçaların genel yapısal bütünlüğünü ve ömrünü artırır.
Sorunsuz Geçişler Elde Etme Yöntemleri
Pahlar ve Radyuslar
- Pahlar: Pahlar iki yüzeyin buluştuğu açılı kenarlardır. Yapısal bütünlüğü korurken farklı et kalınlıkları arasındaki geçişi kolaylaştırmada etkilidirler. Pahlar yalnızca stres konsantrasyonlarını azaltmakla kalmaz, aynı zamanda çıkarma işlemi sırasında kalıbın daha kolay çıkarılmasını da kolaylaştırır.
- Filetolar: Filetolar, keskin köşelerin yerini alan yuvarlatılmış köşeler veya kenarlardır. Yük altında çatlaklara veya kırılmalara yol açabilecek gerilim yükselticileri en aza indirerek gerilimin parça boyunca daha eşit şekilde dağıtılmasına hizmet ederler. Filetolar özellikle kalınlıkta ani değişikliklerin meydana geldiği alanlarda etkilidir ve enjeksiyon sırasında erimiş plastiğin daha düzgün akışını sağlar.
Ek Hususlar
- Tasarım Kuralları: Pahlar ve dolgular için minimum yarıçapları belirleyen tasarım yönergelerine bağlı kalmak, enjeksiyonla kalıplanmış parçaların optimum performansını ve üretilebilirliğini sağlar.
- Malzeme Uyumluluğu: Geçişin boyutunu ve türünü seçerken malzeme özelliklerini ve kalıp tasarımını göz önünde bulundurun. Farklı plastikler, optimum mekanik özelliklere ulaşmak için değişen derecelerde geçiş gerektirebilir.
- Estetik ve Fonksiyonel Faydaları: Gerilimi azaltmanın ötesinde yumuşak geçişler, parçaların estetik çekiciliğini artırır ve soğutma sırasında bükülme veya bozulma potansiyelini azaltarak işlevselliği artırır.
Pratik uygulamalar
Uygulama pahlar ve filetolar Parça tasarımı yalnızca mekanik performansı artırmakla kalmaz, aynı zamanda enjeksiyonla kalıplanmış ürünlerin genel kalitesini ve güvenilirliğini de artırır. Bu geçişler, otomotiv parçalarından tüketici elektroniğine kadar çeşitli endüstrilerdeki katı toleransların ve performans gereksinimlerinin karşılanması için gereklidir.
6.Ayırma Hatları
Kalıp tasarımının önemli bir yönü, ayrılma çizgisienjeksiyon döngüsü sırasında kalıbın nerede açılıp kapanacağını belirler.
Geleneksel olarak tasarımcılar, öncelikle basitlik nedeniyle, kalıplanmış bir parçanın merkezini ikiye bölen ayırma çizgilerini tasavvur etme eğilimindedir. Ancak gerçekte bu yaklaşım her zaman pratik veya estetik açıdan hoş değildir. Ayırma hattı, tuğlanın alt kenarları boyunca stratejik olarak konumlandırılmıştır ve normal kullanım sırasında gizli kalmasını sağlar.
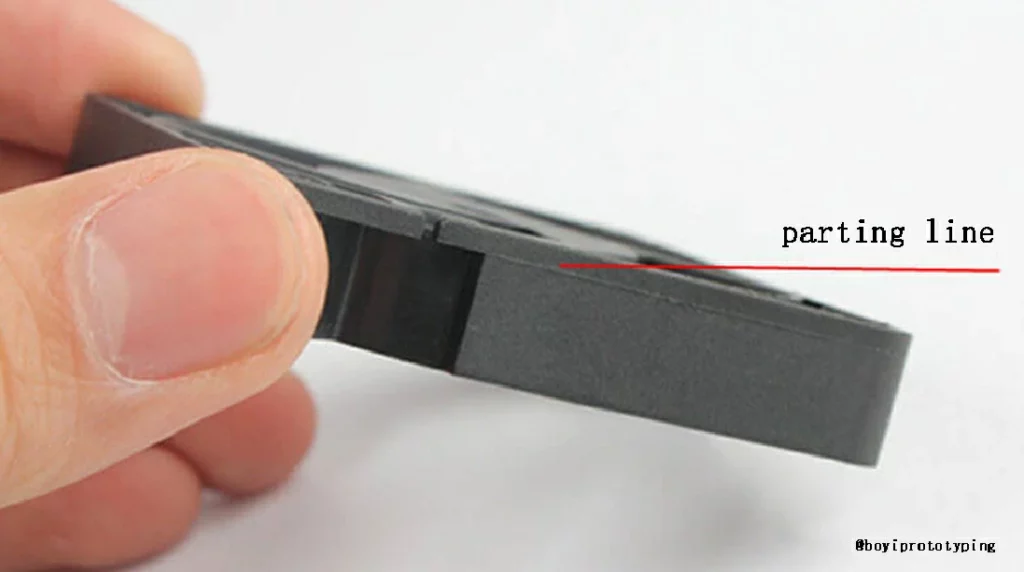
Ayırma hattı yerleşimi düşünülürken çeşitli faktörler devreye girer. Keskin kenarlar, gerilim yoğunlaşmasına eğilimli olsalar da, kalıp yapımını basitleştirdikleri için ayırma hatları için uygundurlar. Bu basitlik, daha düşük maliyetler ve daha hızlı üretim döngüleri anlamına gelir. Ancak, ayırma hattı konumları olarak filetolu yüzeylerden kaçınmak çok önemlidir.
Filetolar kalıp yapımında daha sıkı toleranslar gerektirir ve bu da maliyetlerin artmasına neden olur. Ayrıca, riski artırırlar flaşkalıp yarıları mükemmel şekilde hizalanmadığında ortaya çıkan yaygın bir enjeksiyon kalıplama hatasıdır.
En uygun ayırma hattı yerleşimi, tasarım hususları, üretilebilirlik ve estetik arasında hassas bir dengeleme eylemini içerir. Göz önünde bulundurulması gereken bazı önemli noktalar şunlardır:
- estetik: Ayrım hattı, nihai üründe görünürlüğünü en aza indirecek şekilde konumlandırılmalıdır. Bu genellikle onu daha az göze çarpan alanlara veya kolayca fark edilmeyen kenarlara yerleştirmeyi içerir.
- İşlevsellik: Ayırma hattı, parçanın kullanım amacını veya işlevselliğini engellememelidir. Örneğin, LEGO® tuğlası durumunda, ayırma çizgisinin alt kenarlar boyunca konumlandırılması, tuğlanın birbirine kenetlenme özelliklerinden ödün vermemesini sağlar.
- Üretilebilirlik: Ayrım hattını tasarlarken basitlik çok önemlidir. Karmaşık geometrilerden ve dar toleranslardan kaçınmak maliyetleri azaltabilir ve kalıp dayanıklılığını artırabilir.
- Malzeme Hususları: Malzeme seçimi aynı zamanda ayrım hattı yerleşimini de etkiler. Bazı malzemeler, enjeksiyon işlemi sırasında uygun akışı ve soğutmayı sağlamak için özel ayırma hattı konfigürasyonları gerektirebilir.
- Rötuş: İşleme sonrası operasyonların ayırma hattı üzerindeki etkisini göz önünde bulundurun. Örneğin parça boyanacak veya kaplanacaksa, düzgün bir yüzey elde etmek için ayırma hattına özel dikkat gösterilmesi gerekebilir.
7. İtici Pimler
İtici pimler, soğutulmuş parçayı kalıbın dışına iterek enjeksiyon kalıplama işleminde kritik bir rol oynar. Bu adım, basit gibi görünse de, parçanın zarar görmesini önlemek ve sorunsuz bir çıkarma süreci sağlamak için dikkatli bir değerlendirme gerektirir.
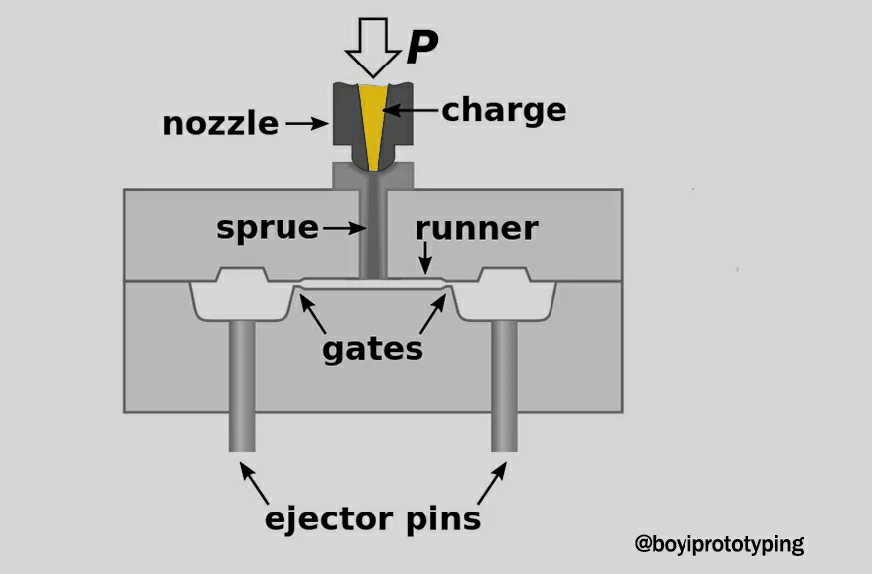
İtici Pimlerin İşlevi
İtici pimleri genellikle kalıbın içine yerleştirilen silindirik çubuklardır. Kalıplama döngüsü tamamlandığında ve plastik parça katılaştığında kalıp açılır ve ejektör pimleri parçayı boşluğun dışına iter. Bu mekanizma, kalıbı bir sonraki çevrime hazırlamak ve üretim verimliliğini korumak için gereklidir.
İtici Pimi Yerleştirmeye İlişkin En İyi Uygulamalar
Çıkarma işleminin parça kalitesinden ödün vermemesini sağlamak için ejektör pimi yerleşimine ilişkin aşağıdaki en iyi uygulamaları izleyin:
- Görünmez Yüzeyler: Parçanın son üründe görünmeyen bölgelerine itici pimleri yerleştirin. Bu, parçanın estetik çekiciliğini azaltabilecek itici pim izlerinin görünümünü en aza indirir.
- Eşit dağılım: Püskürtme kuvvetini parça boyunca mümkün olduğu kadar eşit şekilde dağıtın. Bu, kuvvetin tek bir alanda yoğunlaşması durumunda oluşabilecek deformasyon veya bükülmenin önlenmesine yardımcı olur.
- Güçlü Alanlar: Tasarımın en fazla dayanıklılığa ve sertliğe sahip parçalarına fırlatma kuvvetini uygulayın. Bu, kuvvetin daha zayıf bölümlerde çatlaklara veya kırılmalara neden olmamasını sağlar.
- İnce Kesitlerden Kaçının: İtici pimleri parçanın ince veya hassas bölgelerine yerleştirmekten kaçının. Bu bölgeler fırlatma işlemi sırasında hasara daha duyarlıdır.
- Eğimli Yüzeylerden Uzak Durun: Ejektör pimlerini eğimli yüzeylere yerleştirmekten kaçının; bu, eşit olmayan kuvvet uygulamasına ve potansiyel parça bozulmasına neden olabilir.
- Kayar Raylara Uzaklık: İtici pimleri kalıbın kayan raylarından uzağa yerleştirin. Bu izlere müdahale, kalıbın düzgün çalışmasını engelleyebilir ve parça kalitesini etkileyebilir.
Ek Hususlar
Temel yerleştirmenin ötesinde, tasarımcıların ve kalıp üreticilerinin ejektör pimi performansını optimize etmek için dikkate alması gereken birkaç ek faktör vardır:
- fırlatma kuvveti: Parçayı hasara yol açmadan çıkarmak için yeterli gücü sağlayan bir çıkarma mekanizması kullanın. Sistemin ayrıca birçok çevrim boyunca performansı korumak için yeterli aşınma direncine sahip olması gerekir.
- Pim Tasarımı: İtici pimlerin tasarımı ve malzemesi, parçanın ve kalıbın özel gereksinimlerine göre seçilmelidir. Pimlerin bükülmeden veya kırılmadan tekrar tekrar kullanıma dayanacak kadar sağlam olması gerekir.
- Soğutma süresi: Deformasyon riskini azaltmak için çıkarmadan önce parçanın tamamen soğuduğundan emin olun. Yetersiz soğutma, parçaların fırlatma kuvvetine dayanamayacak kadar yumuşak olmasına neden olabilir.
- yüzey: Parçanın yüzeyini ve itici pim işaretlerinin parçayı nasıl etkileyebileceğini göz önünde bulundurun. Yüksek hassasiyetli veya kozmetik parçalarda görünür işaretleri en aza indirmek veya ortadan kaldırmak için ek adımlar gerekebilir.
- Bakım: İtici pim mekanizmasının düzenli bakımı çok önemlidir. Zamanla pimler aşınabilir veya yanlış hizalanabilir, bu da çıkarma sorunlarına yol açabilir. Rutin kontroller ve değiştirmeler tutarlı parça kalitesinin korunmasına yardımcı olabilir.
BOYI plastik enjeksiyon kalıplama ve kalıp imalatında uzmandır. Parça tasarımınızı geliştirirken şunu unutmayın: tasarımınızı yükleyin ve enjeksiyon kalıplama projenizin tüm yönlerinin kapsamlı bir şekilde değerlendirildiğinden ve optimize edildiğinden emin olmak için BOYI'den uzman DFM geri bildirimi alın.

Projeniz İçin Hazır Mısınız?
Şimdi BOYİ TECHNOLOGY'yi deneyin!
Birebir destek almak için 3B modellerinizi veya 2B çizimlerinizi yükleyin
Parça Geometrisi
1. Alttan kesmeler
Enjeksiyon kalıplamada alttan kesmeler, geometrileri nedeniyle parçanın kalıptan çıkmasını engelleyen özellikleri ifade eder. Alt kesimler, bir parçanın, standart kalıp hareketi kullanıldığında parçayı kalıp içinde sıkıştıracak şekilde girintili veya çıkıntılı alanlarıdır. Bu özellikler dahili veya harici olabilir ve kalıbın ayırma çizgisine dik olan dişleri, delikleri, olukları ve çıkıntıları içerebilir.
Maksimum Yan Çekirdek Boyutları
| Genişlik (inç/mm) | Yükseklik (inç/mm) | Çekme (inç/mm) |
|---|---|---|
| < 8.42 inç / 213.84 mm | < 2.38 inç / 60.38 mm | < 2.90 inç / 73.66 mm |
Eksikleri Yönetme Stratejileri
1. Tasarım Değişikliği
Mümkün olduğunda, alttan kesmeleri ortadan kaldırmak veya en aza indirmek için parça tasarımını değiştirin. Bu şu şekilde başarılabilir:
- Özellikleri Yeniden Tasarlama: Alttan kesikler oluşturan dikey unsurları önlemek için tasarımı ayarlayın. Örneğin, mümkünse iç dişlileri dış dişlilerle değiştirin.
- Montajı Kullanma: Parçayı kalıplama sonrası birleştirilebilecek birden fazla parçaya bölün. Bu, kalıpta alttan kesme ihtiyacını ortadan kaldırabilir.
2. Slaytların Kullanımı
Kızaklar, kalıp açıldığında yanlara doğru hareket ederek parçanın serbest kalmasını sağlayan kalıp bileşenleridir. Delikler veya yuvalar gibi yan eylem özelliklerini işlemek için kullanılırlar.
- Mekanizma: Slaytlar genellikle kamla çalıştırılır. Kalıp açıldığında kam mekanizması sürgüyü alt kesimden uzaklaştırarak parçayı serbest bırakır.
- Başvurular: Yan delikleri, yan yuvaları veya diğer yan özellikleri olan parçalar için idealdir.
3. Kaldırıcılar
Kaldırıcılar, kalıp açıldığında yukarıya doğru hareket ederek iç alt kesimleri serbest bırakmak için kullanılır.
- Mekanizma: Kaldırıcılar genellikle yay yüklüdür veya hidrolik olarak çalıştırılır ve kalıbın ayırma hattına dik olarak hareket eder.
- Başvurular: Kanca, çıtçıt veya tespit klipsi gibi dahili özellikler için uygundur.
4. Katlanabilir Çekirdekler
Katlanabilir çekirdekler, iplikler gibi karmaşık iç özellikleri serbest bırakmak için içe doğru çökebilen özel kalıp bileşenleridir.
- Mekanizma: Bu maçalar genellikle mekaniktir ve kalıp açıldığında kendi içine çekilerek parçanın iç geometriye zarar vermeden çıkarılmasına olanak tanır.
- Başvurular: Öncelikle iç dişlere veya karmaşık iç geometrilere sahip parçalar için kullanılır.
Tasarımcılar mümkün olan her yerde alttan kesmeleri en aza indirerek veya ortadan kaldırarak ve karmaşık geometriler için kızaklar, kaldırıcılar veya katlanabilir göbekler kullanarak kalıp tasarımını ve üretim sürecini düzene sokarak uygun maliyetli ve yüksek kaliteli parçalar elde edebilirler. Tasarımınızı geliştirirken alttan kesme yönetiminin tüm yönlerinin özel uygulamanız için optimize edildiğinden emin olmak için BOYI enjeksiyon kalıplama uzmanlarına danışın.
2.Radyuslar ve Yarıçaplar
Radyuslar iki yüzey arasındaki yuvarlak geçişlerdir; yarıçaplar ise bir parçanın kenarlarındaki veya köşelerindeki eğriliği ifade eder. Bu özelliklerin doğru şekilde uygulanması, kalıplanmış parçaların performansını ve üretilebilirliğini önemli ölçüde etkileyebilir.
Uygulamadan Önce
Keskin iç köşeleri olan ve dolgusu olmayan bir parçada, stres kırılmaları nedeniyle eksik dolum ve yüksek ret oranlarıyla ilgili sorunlar yaşanıyordu.
Uygulama Sonrası
İç köşelere 0.5 mm yarıçaplı radyuslar eklenerek ve tüm dış kenarlara yarıçaplar uygulanarak parça önemli iyileştirmeler gösterdi:
- Komple Kalıp Dolumu: Erimiş plastik daha düzgün akarak kalıp boşluğunu tamamen doldurdu.
- Azaltılmış Stres Kırıkları: Gerilim konsantrasyonları en aza indirildi ve bu da daha az parça arızasına yol açtı.
- Daha Kolay Çıkarma: Parçaların kalıptan çıkarılması daha kolay hale geldi, bu da çevrim süresini kısalttı ve genel verimliliği artırdı.
3.Yüzey Kaplama
Genellikle SPI (Plastik Endüstrisi Topluluğu) gibi endüstri standartlarına göre istenen yüzey kaplamasının belirlenmesi, parçaların tasarım gereksinimlerini karşılamasını ve amaçlanan uygulamalarda etkili bir şekilde performans göstermesini sağlar.
SPI Sonlandırma Standartları
SPI, enjeksiyonlu kalıplamada yüzey kaplamalarının belirlenmesi için yaygın olarak kabul edilen bir dizi standart sağlar. Bu standartlar, yüzeyleri pürüzsüzlüklerine ve dokularına göre sınıflandırarak tasarımcıların ve üreticilerin tutarlı sonuçlar elde etmesine yardımcı olur.
Ortak SPI Bitiş Sınıfları
| Sınıf | Açıklama |
|---|---|
| SPI-A | Optik parçalar veya yüksek netlik gerektiren parçalar için uygun, yüksek parlaklıkta kaplama. |
| SPI-B | İyi görünüm gerektiren parçalar için uygun, minimal dokuya sahip orta parlaklıkta kaplama. |
| SPI-C | İnce mat kaplama, dokuların kabul edilebilir olduğu ancak görünümün hala önemli olduğu parçalar için idealdir. |
| SPI-D | Dokunun kritik olmadığı ve maliyet verimliliğinin ön planda tutulduğu parçalar için uygun, mat mat kaplama. |
Doğru Yüzey Kaplamasının Seçilmesi
- İşlevsel gereksinimler: Parçanın işlevsel gereksinimlerini göz önünde bulundurun. Örneğin, düşük sürtünme gerektiren parçalar daha pürüzsüz bir yüzeyden faydalanabilir (örneğin, SPI-A veya SPI-B).
- Estetik Gereksinimler: İstenilen görsel görünümü belirleyin. Tüketici ürünleri genellikle daha yüksek parlaklıkta yüzeyler (SPI-A veya SPI-B) gerektirirken endüstriyel parçalarda mat yüzey (SPI-C veya SPI-D) yeterli olabilir.
- Kalıpla İlgili Hususlar: Kalıbın yeteneklerine ve üretim sürecine uygun bir yüzey kaplaması seçin. Daha ince yüzeyler, daha karmaşık kalıp cilalama teknikleri gerektirebilir ve bu da üretim maliyetlerini etkileyebilir.
4.Toleranslar
Daha büyük montajlar için enjeksiyonla kalıplanmış parçalar tasarlarken hassas ve tutarlı boyutlara ulaşmak kritik öneme sahiptir. Boyutsal sapmalar her üretim sürecinin doğasında vardır ve toleranslar olarak bilinen kabul edilebilir farklılıkların tanımlanması önemlidir. Uygun tolerans tasarımı, parçaların birbirine doğru şekilde oturmasını ve nihai uygulamalarında amaçlandığı gibi çalışmasını sağlar.
Enjeksiyon Kalıplama Toleransları Türleri
Enjeksiyon kalıplamada kullanılan iki temel tolerans türü vardır:
Ticari Toleranslar:
- özellikleri: Bu toleranslar daha az katıdır ve genellikle daha düşük maliyetli kalıp ve üretim süreçlerini içerir. Ticari toleranslarla üretilen parçalar daha ekonomiktir, bu da onları aşırı hassasiyetin kritik olmadığı uygulamalar için uygun kılar.
- Başvurular: Yaygın olarak küçük boyutsal değişikliklerin performansı önemli ölçüde etkilemediği tüketici ürünlerinde ve kritik olmayan uygulamalarda kullanılır.
İnce Toleranslar:
- özellikleri: İnce toleranslar daha yüksek hassasiyet gerektirir, daha pahalı kalıpların kullanımını ve daha sıkı üretim kontrollerini gerektirir. Hassas toleranslarla üretilen parçalar genellikle daha maliyetlidir ancak üstün doğruluk ve tutarlılık sunar.
- Başvurular: Tıbbi cihazlar, havacılık bileşenleri ve yüksek performanslı endüstriyel parçalar gibi yüksek hassasiyetli uygulamalar için idealdir.
Montajlarda Tolerans Yığılması
Birden fazla enjeksiyonla kalıplanmış parçadan oluşan montajları tasarlarken tolerans yığılmasını dikkate almak çok önemlidir. Tolerans yığılması, bireysel parça toleranslarının genel montaj üzerindeki kümülatif etkisini ifade eder. Tolerans birikiminin doğru şekilde yönetilmesi, her bir parça belirlenen tolerans aralığında olsa bile tüm bileşenlerin amaçlandığı gibi birbirine uymasını sağlar.
Tolerans Yığını Örneği:
- senaryo: Bir düzenek her birinde vida deliği bulunan üç parçadan oluşur. Her delik ayrı ayrı tolerans dahilindedir ancak üç deliğin hepsinin hizalanması vidanın geçmesi için kritik öneme sahiptir.
- Çözüm: Tasarımcılar, her bir deliğin toleranslarını dikkatli bir şekilde kontrol ederek ve kümülatif etkiyi göz önünde bulundurarak, deliklerin doğru şekilde hizalanmasını sağlayarak doğru montajı sağlayabilirler.
Tolerans Tasarımı İçin En İyi Uygulamalar
Enjeksiyon kalıplamada optimum tolerans tasarımına ulaşmak için aşağıdaki en iyi uygulamaları izleyin:
- Malzeme seçimi: Büzülme özelliklerini ve boyutsal stabiliteyi nasıl etkilediğini dikkate alarak uygulamaya uygun reçineyi seçin.
- Üretilebilirlik için Tasarım (DFM): Toleransların ulaşılabilir ve uygun maliyetli olmasını sağlamak için tasarım sürecinin başlarında kalıp tasarımcıları ve üreticileriyle işbirliği yapın.
- Tutarlı İletişim: Tolerans gerekliliklerini ve beklentilerini tasarımcılar, kalıp imalatçıları ve üreticiler de dahil olmak üzere tüm paydaşlara açıkça iletin.
- Yinelemeli Test: Tam ölçekli üretimden önce toleransla ilgili sorunları belirlemek ve çözmek için parçaların yinelemeli testlerini ve doğrulamasını gerçekleştirin.
Malzeme seçimi
Enjeksiyon kalıplama, her biri belirli son kullanım uygulamalarına göre uyarlanmış, benzersiz özellikler ve işleme gereksinimleri sunan çok çeşitli malzemeler sunar. Enjeksiyon kalıplama tasarımında uygulamaya göre uygun malzemelerin seçilmesi çok önemlidir.
| plastik Malzeme | özellikleri |
|---|---|
| Polipropilen (PP) | Mükemmel kimyasal direnç, ıslak ortamlarda dayanıklılık. |
| Polikarbonat (PC) | Olağanüstü darbe dayanımı, optik berraklık, güvenlik gözlükleri ve elektronik bileşenler için uygundur. |
| Akrilonitril Bütadien Stiren (ABS) | Yüksek mukavemetli, darbe dayanımına sahip, elektronik ve otomotiv parçalarında kullanılır. |
| Polietilen (PE) | Çeşitli yoğunluklarda, kimyasallara dayanıklı, ambalaj ve borularda yaygın olarak kullanılır. |
| Polieter Eter Keton (PEEK) | Mükemmel mekanik özellikler, yüksek ısı direnci, kimyasal stabilite, havacılık ve tıbbi uygulamalar. |
| Akrilik (PMMA) | Optik netlik, UV direnci, çizilme direnci, tabela ve otomotiv uygulamaları. |
| naylon (PA) | Tokluk, yüksek ısı direnci, aşınma direnci, dişliler ve yapısal bileşenler. |
| Polifenilsülfon (PPSU) | Yüksek tokluk, üstün kimyasal direnç, yüksek sıcaklık dayanımı, tıbbi aletler ve sıhhi tesisat. |
| Polibütilen Tereftalat (PBT) | Sürünme ve yorulma direnci, elektrik konnektörleri, otomotiv parçaları. |
| Polistiren (PS) | Hafiftir, uygun maliyetlidir, ambalaj ve yalıtım levhalarında kullanılır. |
| Polieterimid (PEI) | Sertlik, yüksek ısı direnci, alev geciktiricilik, elektronik ve otomotiv uygulamaları. |
| Polivinil Klorür (PVC) | Mükemmel kimyasal direnç, hava koşullarına dayanıklılık, inşaat ve tıbbi uygulamalar. |
| Termoplastik Poliüretan (TPU) | Esneklik, aşınma direnci, ayakkabı ve otomotiv iç mekanları. |
| Asetal (POM) | Boyutsal kararlılık, düşük sürtünme, kimyasal direnç, hassas mekanik parçalar ve dişliler. |
| Termoplastik Elastomer (TPE) | Kauçuğa benzer özellikler, plastiğin işlenme kolaylığı, otomotiv contaları ve yumuşak dokunuşlu tutma yerleri. |
| Polietilen Tereftalat (PET) | Berraklık, dayanıklılık, geri dönüştürülebilirlik, içecek şişeleri, gıda ambalajları, tekstil elyafları. |
Malzeme Seçiminde Dikkat Edilmesi Gerekenler
- Mekanik özellikler: Uygulama gereksinimlerine göre güç, sağlamlık, esneklik ve darbe direncini göz önünde bulundurun.
- Çevresel ve Kimyasal Direnç: Isıya, kimyasallara, UV ışınlarına maruz kalmaya ve neme karşı direnci değerlendirin.
- Estetik: Optik berraklığa, renklendirilebilirliğe ve yüzey kalitesine uygunluğuna sahip malzemeleri tercih edin.
- İşleme Gereksinimleri: Eriyik akış özellikleri ve büzülme oranları da dahil olmak üzere enjeksiyon kalıplama işlemleriyle uyumluluğu sağlayın.
- Maliyet ve Kullanılabilirlik: Malzeme maliyetini performans gereklilikleri ve çeşitli kalitelerdeki (örneğin, fiberlerle güçlendirilmiş) bulunabilirlik ile dengeleyin.
Gelişmiş Malzeme Kaliteleri
- Cam Elyaf Takviyeli: Gücü, sertliği ve boyutsal kararlılığı artırır.
- Karbon Elyaf Takviyeli: Hafif ve yüksek performanslı uygulamalar için ideal olan üstün güç-ağırlık oranı sunar.
- Alev geciktirici: Elektronik ve otomotiv uygulamaları için hayati öneme sahip, geliştirilmiş yangın direncine yönelik katkı maddeleri içerir.
Enjeksiyon kalıplama için doğru malzemeyi seçmek performans, işleme ve maliyet faktörlerinin dikkatli bir şekilde değerlendirilmesini gerektirir. Tasarımcılar, her reçinenin benzersiz özelliklerini ve farklı uygulamalara uygunluğunu anlayarak parça tasarımını ve üretim verimliliğini optimize edebilir.
Kapı Tasarımı
Kapılar, enjeksiyon kalıplama prosesinde erimiş plastiğin kalıp boşluğuna girdiği yollar olarak görev yapan çok önemli bileşenlerdir. Kapıların tasarımı ve yerleştirilmesi, kalıplanmış parçanın kalitesini ve özelliklerini önemli ölçüde etkiler. Bu kılavuz, kapı boyutunun ve konumunun önemini, farklı kapı türlerini ve kapı tasarımını optimize etmeye yönelik en iyi uygulamaları araştırmaktadır.
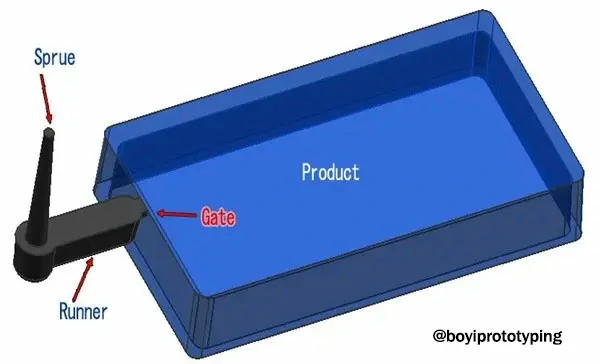
Kapı Boyutunun Önemi
Kapının boyutu kritiktir çünkü kalıba giren erimiş plastiğin hacmini ve hızını belirler. Daha büyük parçalar, yeterli akışın sağlanması ve boşluğun hızlı ve verimli bir şekilde doldurulması için daha büyük kapaklara ihtiyaç duyar. Kapının çok küçük olması akışı kısıtlayabilir, bu da eksik doluma, hava sıkışmasına ve diğer kusurlara yol açabilir.
Kapı Konumunun Önemi
Kapının konumu da aynı derecede önemlidir çünkü erimiş plastiğin akış düzenini etkiler ve bu da son parçanın kalitesini ve görünümünü etkiler. Kötü kapı yerleşimi aşağıdaki gibi sorunlara yol açabilir:
- Çözgü: Kapının yanlış yerleştirilmesinden kaynaklanan eşit olmayan soğutma oranları, parçaların eğrilmesine neden olabilir.
- Kaynak Hatları: Bunlar iki akış cephesinin buluştuğu yerde oluşur ve parçayı zayıflatabilir.
- Çöküntü izleri: Bu çöküntüler, kapının yakınında yeterli paketleme basıncı olmadığında meydana gelir.
- boşluklar: Sıkışmış hava parça içinde boşluklar oluşturabilir.
- Kapı Kalıntıları: Kesme gerektiren, kapı konumundan çıkan fazla malzeme.
Kapı Tasarımında Dikkat Edilmesi Gerekenler
Kapıları tasarlarken kusurları en aza indirmek ve parça kalitesini optimize etmek için aşağıdaki faktörleri göz önünde bulundurun:
- Yüzey İşaretleri: Kapıları, kesme işleminden sonra kalan izlerin en az farkedilebileceği yerlere, genellikle de ayırma hattına yerleştirin.
- Akış Özellikleri: Gerilimi azaltmak ve kusurları önlemek için kapının boşluğa düzgün ve düzgün bir akışı desteklediğinden emin olun.
- Kırpma Gereksinimleri: İster manuel ister otomatik düzeltme gerekli olsun, kesme kolaylığını parçanın özel ihtiyaçları ile dengeleyen kapakları seçin.
Enjeksiyon Kalıplama Kapı Çeşitleri
Kapılar, kırpma yöntemlerine göre geniş bir şekilde kategorize edilebilir: manuel olarak kesilmiş kapılar ve otomatik olarak kesilmiş kapılar.
Manuel Olarak Kesilmiş Kapılar
1.Kenar veya Standart Kapılar:
- Açıklama: Dikdörtgen kesitli, çoğunlukla konik.
- kullanım: Düz parçalar için uygundur.
- Avantajlar: Basit tasarım, uygulaması kolay.
2.Fan Kapıları:
- Açıklama: Değişken kalınlıkta geniş açıklık.
- kullanım: Büyük parçalar ve kırılgan kalıp bölümleri için idealdir.
- Avantajlar: Hızlı doldurma, malzemeyi eşit şekilde dağıtma.
3.Sekme Kapıları:
- Açıklama: Kayma gerilimlerini sınırlamak için sekme benzeri bir özellik içerir.
- kullanım: Düşük kesme gerilimi gerektiren ince, düz parçalar.
- Avantajlar: Parçadaki gerilim konsantrasyonunu azaltır.
4.Doğrudan veya Yolluk Kapıları:
- Açıklama: Malzemeyi doğrudan boşluğa besler.
- kullanım: Büyük, silindirik parçalar.
- Avantajlar: Yüksek hacimli akış, basit tasarım.
5.Disk veya Diyafram Kapıları:
- Açıklama: Konsantriklik gerektiren yuvarlak veya silindirik parçalar için kullanılır.
- kullanım: Yuvarlak veya silindirik parçalar.
- Avantajlar: Kesilmesi ve çıkarılması zor olsa da düzgün akış sağlar.
6.Halka Kapılar:
- Açıklama: Malzemenin tüp benzeri bir uzantıya girmeden önce serbestçe akmasını sağlar.
- kullanım: Eşit malzeme dağılımı gerektiren parçalar.
- Avantajlar: Tutarlı dolgu, karmaşık şekiller için uygundur.
7.Kapıları Konuştu:
- Açıklama: Ortasında haç bulunan yuvarlak kapılar.
- kullanım: Boru şeklindeki parçalar.
- Avantajlar: Mükemmel eş merkezlilik zor olsa da çok noktalı enjeksiyona olanak sağlar.
Otomatik Olarak Kesilen Kapılar
1.Sıcak Uç Kapıları:
- Açıklama: Düzgün akışlı konik veya yuvarlak şekilleri destekleyin.
- kullanım: Sıcak yolluk sistemleri.
- Avantajlar: Plastiği boşluğa girene kadar erimiş halde tutarak israfı ve çevrim süresini azaltır.
2.Denizaltı veya Alt Kapılar:
- Açıklama: Kapı kusurlarını gizlemeye yardımcı olan konik kanal.
- kullanım: Minimum yüzey izi gerektiren uygulamalar.
- Avantajlar: Yüksek kozmetik gereksinimlere uygun olarak geçit kalıntılarını azaltır.
3.Pin Kapıları:
- Açıklama: Hızlı akan reçinelerle kullanılır.
- kullanım: Yüksek kozmetik kalite gerektiren parçalar.
- Avantajlar: Görünür kalıntıları en aza indirir, karmaşık parçalar için uygundur.
Kapı Tasarımı İçin En İyi Uygulamalar
Kapı tasarımını optimize etmek için şu en iyi uygulamaları izleyin:
- Denge Akışı: Gerilimi ve kusurları en aza indirmek için kapı tasarımının kalıp boşluğu boyunca düzgün akışı desteklediğinden emin olun.
- Konumu Optimize Et: Kapakları, kalan izlerin etkisinin en aza indirildiği ve akış düzenlerinin yüksek kaliteli parça üretimini destekleyeceği yerlere yerleştirin.
- Uygun Türü Seçin: Parçanın geometrisine, malzemesine ve kozmetik gereksinimlerine en uygun kapı tipini seçin.
- Kırpmayı Düşünün: Hassas, temiz parça yüzeylerine duyulan ihtiyaç ile kesme kolaylığını dengeleyin.
Enjeksiyon kalıplamada etkili kapı tasarımı, minimum kusurlu yüksek kaliteli parçalar üretmek için gereklidir. Tasarımcılar geçit boyutunu, konumunu ve tipini dikkatle değerlendirerek erimiş plastik akışını optimize edebilir, gerilim konsantrasyonlarını azaltabilir ve tutarlı parça kalitesi sağlayabilirler.
Takım İşlemeyle İlgili Hususlar
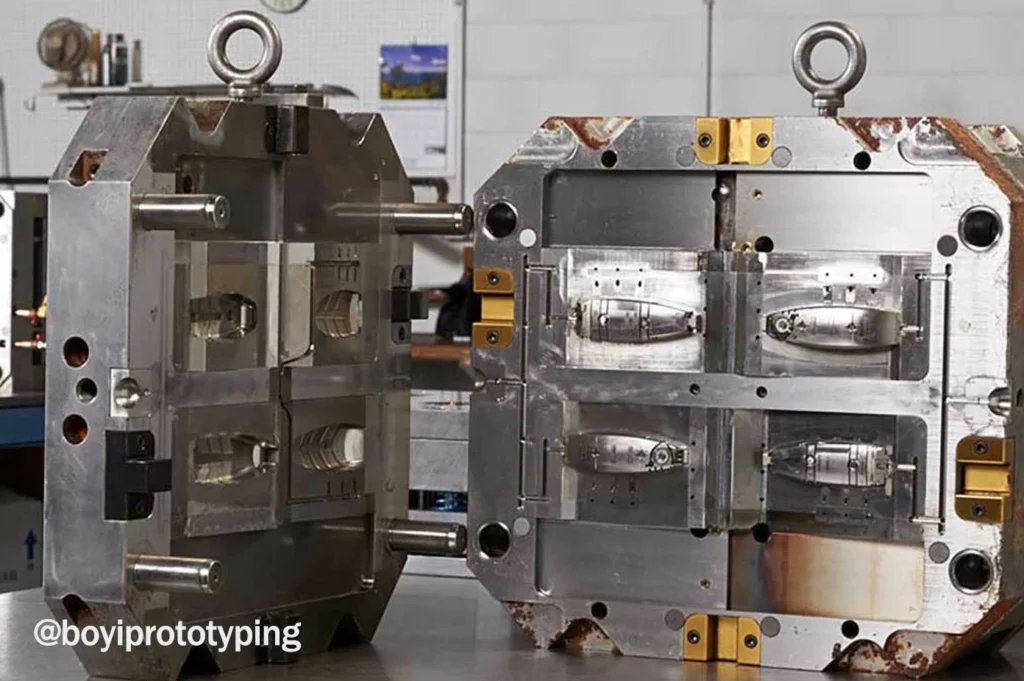
Enjeksiyon kalıplama, yüksek kaliteli plastik parçaların üretimini sağlamak için büyük ölçüde etkili takım tasarımına dayanır. Takım tasarımının temel yönleri arasında uygun takım çeliklerinin seçimi, verimli soğutma sistemlerinin tasarımı ve çıkarma sisteminin optimizasyonu yer alır.
Takım Çeliği Seçimi
Doğru takım çeliğini seçmek çok önemlidir ve üretim hacmi, malzeme aşındırıcılığı ve beklenen takım ömrü gibi çeşitli faktörlere bağlıdır. Örneğin P20 (1.2311), iyi cilalanabilme ve işlenebilirlik özelliği nedeniyle daha düşük üretim hacimli kalıplarda yaygın olarak kullanılmaktadır. Buna karşılık H13 (1.2344), mükemmel ısı iletkenliği ve aşınma direnci sayesinde yüksek hacimli üretimlerde ve aşındırıcı malzemelerin kullanıldığı kalıplarda tercih edilir.
Korozyona veya yüksek sıcaklıklara eğilimli ortamlarda, takım ömrünü uzatmak ve zaman içinde parça kalitesini korumak için paslanmaz çelikler veya özel kaplamalı takım çelikleri gerekli olabilir.
Soğutma Sistemi Tasarımı
Verimli soğutma, çevrim sürelerini kontrol etmek ve parça kalitesini ve boyutsal stabiliteyi doğrudan etkileyen eşit parça soğutmasını sağlamak için çok önemlidir. Isıyı kalıp boşluğu boyunca eşit şekilde dağıtan soğutma kanallarının tasarlanması, bükülmenin önlenmesine yardımcı olur ve üretim çevrim sürelerini azaltır. Kalıp hatlarına uygun uyumlu soğutma tasarımları, ısı dağılımını optimize ederek soğutma verimliliğini daha da artırabilir.
Bakır alaşımları gibi yüksek ısı iletkenliğine sahip malzemeler, ısı transferini en üst düzeye çıkarmak ve kalıplama döngüleri arasındaki soğutma süresini en aza indirmek amacıyla soğutma kanalları için sıklıkla seçilir.
Fırlatma Sistemi Optimizasyonu
Ejeksiyon sistemi, kalıplanmış parçaların soğuduktan sonra kalıptan çıkarılmasından sorumludur. Bu sistemin optimize edilmesi, ejektör pimlerinin stratejik olarak yerleştirilmesini ve parça hasarını en aza indirmek ve çevrim sürelerini azaltmak için hava püskürtme gibi alternatif yöntemlerin dikkate alınmasını içerir.
Düzgün konumlandırılmış ejektör pimleri, parçanın deformasyonunu veya yapışmasını önlemek için ince duvarlı veya karmaşık geometrili alanlardan kaçınmalıdır. Kalıp yüzeylerine uygun taslak açılarının uygulanması, parça bütünlüğünden ödün vermeden düzgün çıkarmanın sağlanmasına yardımcı olur.
Entegrasyon ve Örnek Olay İncelemesi
Bu takımlama hususlarının başarılı bir şekilde entegrasyonu, bir otomotiv bileşenleri üreticisinin karmaşık geometrilere ve dar toleranslara sahip yüksek hassasiyetli parçalar üretmeyi hedeflediği yakın tarihli bir vaka çalışmasında gösterilmiştir. Üretici, aşınma direnci ve termal iletkenliği nedeniyle H13 takım çeliğini seçerek ve uygun soğutma kanallarını uygulayarak parça kalitesini korurken çevrim sürelerinde %20'lik bir azalma elde etti.
Sonuç
Enjeksiyon kalıplama için plastik parçaların tasarlanması, malzeme özelliklerinin, kalıp tasarım ilkelerinin ve üretim süreçlerinin kapsamlı bir şekilde anlaşılmasını gerektirir. Bu yönergeleri takip ederek ve kalıp tasarımcıları ve üreticileriyle yakın işbirliği yaparak, verimli üretim ve yüksek kaliteli sonuçlar için parça tasarımını optimize edebilirsiniz.
BOYI, hassas enjeksiyonlu kalıplama ve kalıp imalat hizmetlerinde uzmanlaşmış olup ileri teknoloji ve titiz işçilikle mükemmellik sunmaktadır. Kalite ve yeniliğe olan bağlılığıyla BOYI, konseptleri gerçeğe dönüştürerek farklı endüstriyel ihtiyaçlara özel çözümler sunuyor.
Son teknolojiye sahip tesislerimiz ve yetenekli ekibimiz, ilk tasarımdan son üretime kadar her adımda hassasiyet sağlar. İster karmaşık parçalara ister karmaşık kalıplara ihtiyacınız olsun, BOYI'nin uzmanlığı güvenilirliği ve verimliliği garanti eder. Sıkı endüstri standartlarını karşılayan üstün sonuçlar sunarak müşteri memnuniyetine öncelik veriyoruz.
Enjeksiyon kalıplama ve kalıp imalat ihtiyaçlarınız için BOYI ile iş ortaklığı yapın, hassas mühendislik ve özel hizmet farkını yaşayın. Vizyonunuzu hassasiyet ve güvenilirlikle hayata geçirmek için BOYI'ye güvenin.
Projeniz İçin Hazır Mısınız?
Şimdi BOYİ TECHNOLOGY'yi deneyin!
Birebir destek almak için 3B modellerinizi veya 2B çizimlerinizi yükleyin
SSS
Kapı tasarımı, parça kalitesini, çevrim süresini ve takım maliyetlerini etkilediğinden enjeksiyon kalıplama sürecinde çok önemli bir rol oynar. Kapı izlerini en aza indirmek için kapılar ideal olarak kalın bölümlere veya minimum estetik etkiye sahip alanlara yerleştirilmelidir. Uygun geçit tipinin (örneğin, kenar kapısı, tünel kapısı, sıcak yolluk) seçilmesi, optimum kalıp dolumu ve parça kalitesini sağlamak için malzeme ve parça tasarımı gereksinimlerine bağlıdır.
Alt kesimler, parçanın kalıptan düzgün bir şekilde çıkarılmasını engellediğinden enjeksiyonlu kalıplamada çıkarma işlemini zorlaştırır. Tasarım aşamasında alttan kesmelerin en aza indirilmesi veya ortadan kaldırılması, kalıp tasarımını basitleştirmek ve üretim maliyetlerini azaltmak için çok önemlidir. Alttan kesikli karmaşık geometriler, kalıbın serbest bırakılmasını kolaylaştırmak için kızaklar, kaldırıcılar veya katlanabilir maçalar gibi ek kalıp özellikleri gerektirebilir.
Katalog: Enjeksiyon Kalıplama Kılavuzu
Bu makale BOYI TECHNOLOGY ekibinden mühendisler tarafından yazılmıştır. Fuquan Chen, hızlı prototipleme, metal parçalar ve plastik parça üretimi alanında 20 yıllık deneyime sahip profesyonel bir mühendis ve teknik uzmandır.