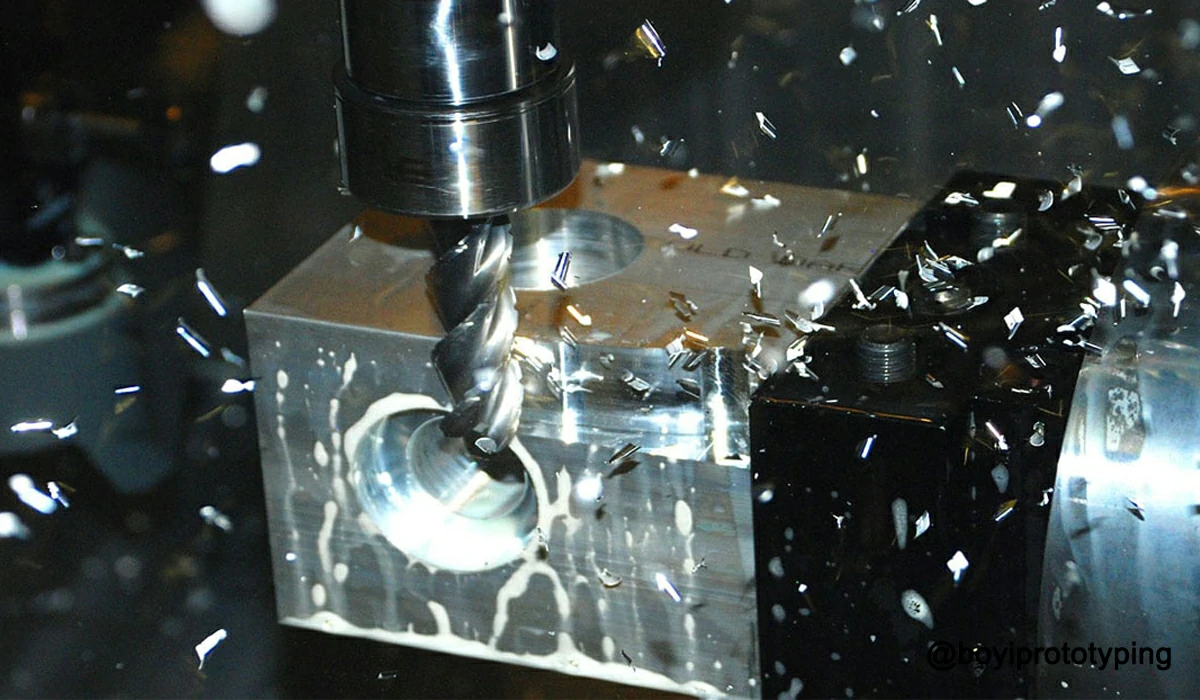
Dişler, CNC işlemede mekanik parçaların hassas ve dayanıklı bir şekilde birleştirilmesini sağlayan temel bir özelliktir. Cıvata, vida veya boru bağlantıları gerektiren bileşenler tasarlıyor olun, doğru diş tipini seçmek ve bunu doğru bir şekilde belirtmek, nihai ürününüzü yapabilir veya bozabilir.
Bu kılavuz, farklı diş tiplerine dair kapsamlı bir bakış açısı, bunları teknik çizimlerinizde nasıl belirteceğiniz ve gecikmeleri önlemek ve yüksek kaliteli sonuçlar elde etmek için pratik üretim ipuçları sunmaktadır.

İplik Nedir?
Bir diş, yuvarlak bir şaftın etrafına veya yuvarlak bir deliğin içine dolanan spiral şekilli bir oluktur. Bir cıvata veya vida üzerindeki bir diş, parçanın etrafına dolanan bir dizi çıkıntıyı keserek veya yuvarlayarak oluşur. Bir delikteki (örneğin, bir somunda veya bir makine bileşeninde) eşleşen bir diş, bu çıkıntıların etrafında kilitlenir.
İplikler binlerce yıldır kullanılıyor, çoğumuz onları her gün fark etmesek bile. Bir kavanoz kapağını sıktığımızda, bir tekerleği bir araba aksına sabitlediğimizde veya okuma gözlüklerinin odaklamasını ayarladığımızda iplere güveniriz. Her durumda, ipler parçaları sabitlemek, mühürlemek veya hareket ettirmek için güvenilir bir yol sunar.
Diş Tasarımında Önemli Parametreler
Belirli diş tiplerine dalmadan önce, bir vida dişini tanımlayan ana geometrik özellikleri anlamak önemlidir. Bu özellikler, dişlerin farklı mekanik sistemlerde nasıl oturduğunu ve çalıştığını etkiler.

1. Büyük Çap (Dış Çap)
Büyük çap, dişin en geniş kısmıdır ve tepe noktasından tepe noktasına kadar ölçülür. Dişin genel boyutunu belirler ve bağlantı elemanlarını belirlerken yaygın olarak kullanılır. Dış dişler (cıvatalar gibi) için bir kumpasla ölçülebilir.
2. Küçük Çap (İç Çap)
Küçük çap, kökten köke ölçülen en küçük çaptır. Özellikle gerilim yüklü uygulamalarda bir dişin mukavemetini değerlendirmek için kritik öneme sahiptir.
3. Pitch Çapı (Etkili Çap)
Pitch çapı, diş kalınlığının dişler arasındaki boşluğa eşit olduğu hayali bir çaptır. İki dişli bileşenin birbirine ne kadar sıkı oturacağını belirlemek için önemlidir. Bu değer, özel ölçüm cihazları olmadan doğrudan ölçülemez.
4. zift
Pitch, vidanın ekseni boyunca ölçülen, bitişik dişlerdeki iki karşılık gelen nokta arasındaki mesafeyi ifade eder. İnce dişler genellikle hassas uygulamalarda kullanılırken, kaba dişler genel amaçlı kullanım için daha iyidir.
5. Kurşun
Lead, bir ipliğin bir tam devirde ilerlediği mesafedir. Tek başlangıçlı ipliklerde lead ve pitch aynıdır. Çok başlangıçlı ipliklerde lead pitch'in bir katıdır ve tur başına daha hızlı hareket sağlar.
6. Diş Açısı
Bu, dişin yanları arasında oluşan açıdır. Farklı diş profilleri, metrik dişler için 60° veya İngiliz dişleri için 55° gibi farklı açılar kullanır.
7. diş formu
Diş formu, ipliğin şeklini tanımlar; genellikle üçgen, kare veya trapezoidal. Form, ipliğin mukavemetini ve verimliliğini doğrudan etkiler.
Harici ve Dahili İş Parçacıkları
Diş tiplerine dalmadan önce, dış dişler (örneğin, cıvatalar, saplamalar) ve iç dişler (örneğin, somunlarda veya parçalarda açılan delikler) arasında ayrım yapmak önemlidir. Dış dişler bir şaftın veya çubuğun dış tarafında oluşturulurken, iç dişler bir deliğe kesilir. Bunları CAD çizimlerinizde doğru bir şekilde yapmak önemlidir; ikisini karıştırmak büyük üretim sorunlarına yol açabilir.
CNC İşlemede Kullanılan Genel Diş Tipleri
Mühendisler bölgeye, sektöre ve tasarım gereksinimlerine bağlı olarak çeşitli diş formları kullanırlar.
Metrik (ISO) İş Parçacıkları
Metrik dişler Uluslararası Standardizasyon Örgütü (ISO) sistemini takip eder. Metrik dişler, nominal çapı milimetre cinsinden takip eden “M” harfini kullanır (örneğin, M8, M10, M12). Diş aralığı, standart aralık değilse “×” işaretinden sonra milimetre cinsinden verilir.
- Standart Perde Örnekleri:
- M6 × 1.0 (6 mm nominal çap, 1.0 mm aralık)
- M10 × 1.5 (10 mm nominal çap, 1.5 mm aralık)
- İnce Perde Örnekleri:
- M8 × 1.25 (8 mm çap, 1.25 mm aralık)
- M12 × 1.0 (12 mm çap, 1.0 mm aralık)

Metrik dişler dünya çapında kullanılan en yaygın tiptir. “M10 × 1.5 – 6g” olarak işaretlenen bir cıvata veya somun, 6g (dış) tolerans sınıfına ve 1.5 mm diş aralığına sahip standart bir metrik dişi belirtir. Tasarımcılar genellikle tolerans sınıfları için ISO 965-1'e güvenir; burada iç dişler için varsayılan değer 6H ve dış dişler için 6g'dir.
Birleşik İş Parçacıkları (UNC, UNF, UNEF, UNS)
Birleşik dişler, Kuzey Amerika'da ve birçok uluslararası endüstride tanınan inç tabanlı bir sistemi takip eder. Birleşik sistem, UNC (kaba), UNF (ince), UNEF (ekstra ince) ve UNS (özel) temel serilerini kullanır.
- UNC (Kaba): Küçük hasarlara karşı daha toleranslı, hızlı genel amaçlı dişler. Örnek: 1/4″-20 UNC (¼ inç nominal çap, inç başına 20 diş).
- UNF (İnce): Daha iyi yorulma dayanımı ve titreşim altında daha iyi tutunma için daha derin küçük çaplı daha sıkı toleranslı dişler. Örnek: 1/4″-28 UNF.
- UNEF (Ekstra İnce): Küçük, hassas montajlar veya ince malzemelerin küçük çaplar gerektirdiği yerler için daha da ince diş aralıkları. Örnek: 10-32 UNEF.
- UNS (Özel): Standart dışı hatve, derinlik veya tolerans gerektiren özel uygulamalar için kullanılır.
Birleşik dişler, tıpkı ISO metrik dişler gibi 60°'lik bir yan açı kullanır. Standart tolerans sınıfları 2A/2B (orta), 3A/3B (sıkı) ve 1A/1B'dir (gevşek). "A" harfi dış dişi, "B" harfi ise iç dişi belirtir. Sınıf verilmezse, çoğu durumda 2A veya 2B varsayılır.
Boru Dişleri (NPT, NPTF, BSP, BSPP)
Borulama ve sıvı taşıma sistemleri sıvıları sızdırmaz hale getiren dişlere ihtiyaç duyar. Standart bağlantı elemanları basınç altında sızdırır, ancak boru dişleri sıkıldığında sıkıştırılan ve sızdırmaz hale gelen konik veya paralel formlar kullanır.
- NPT (Ulusal Boru Konik): NPT dişleri 1:16 oranında konikleşir. Düz bir diş tek başına sızdırmazlık sağlayamaz. Sıkıldığında, konik yüzeyler birbirine bastırılır ve diş sızdırmazlık maddesi veya bantla sızdırmazlık sağlanır.
- NPTF (Ulusal Boru Konik Yakıt): NPTF, NPT'nin kuru sızdırmazlık çeşididir. Ek bant veya sızdırmazlık maddesi olmadan sızdırmazlık sağlamak için yakın toleranslar kullanır.
- BSP (İngiliz Standardı Boru Paralel): BSPP dişleri paraleldir. Bağlantı parçasının bir O-ring veya yıkayıcı mühürlemek.
- BSPP (İngiliz Standart Boru Paralel): Dişler paraleldir—konikleşmezler. Sızdırmaz bir conta oluşturmak için genellikle bağlantı parçasının veya flanşın yüzünde yumuşak bir sızdırmazlık rondelası veya O-ring kullanılır.

Boru dişleri tesisat bağlantılarında, hidrolik bağlantı parçalarında ve pnömatik sistemlerde görünür. Bir çizim boru dişleri gerektirdiğinde, tasarımcı standardı (NPT, NPTF, BSP, BSPT) ve boyutu (örneğin, "1/2 NPTF") not etmelidir. Çizimde ayrıntılar eksikse, tedarikçi yanlış standardı seçebilir ve bu da sızıntılara veya uyumsuzluklara yol açabilir.
ACME Konuları
ACME dişleri, 29° dahil yanal açılı trapezoidal bir form kullanır. Ağır yükler altında V dişlerine göre daha yüksek mukavemet ve daha düşük sürtünme sunarlar. Yaygın kullanımları şunları içerir:
- Frezeleme, torna ve CNC tezgahlarındaki vidalı miller.
- Ağır aktüatörler ve vidalı krikolar.
Çoğu ACME vidasının tek veya çoklu başlangıcı vardır. Çift başlangıçlı bir ACME vidası, aynı adıma sahip tek başlangıçlı bir ACME vidasından tur başına iki kat daha fazla ilerler. Tipik ACME diş serisi şunları içerir:
- **2G veya 2V (Genel amaçlı, kaba)
- 3G veya 3V (Yakın tolerans, daha ince)
- 4G (Hassas)
- 8G veya 8V (maliyet azaltılmış alternatif)**
Tasarımcılar gerektiğinde ACME serisini, hatveyi, tolerans sınıfını ve kaplamayı belirtmelidir.
Kare Konular
Kare dişler dikey kenarlara ve 0° dahil yan açıya sahiptir. Yaygın diş formları arasında en düşük sürtünmeyi ve en yüksek verimliliği sağlarlar. Tasarımcılar hassas güç iletimi ve yüksek verimlilik en önemli olduğunda kare dişleri kullanırlar, örneğin:
- Makine presleri
- Yüksek hassasiyetli aktüatörler
- İlk makinelerde büyük bilyalı vida alternatifleri
Kare dişlerin kesilmesi ve muayenesi ACME'ye göre daha zor olduğundan, kullanımları çok yüksek yük veya yüksek verimlilik gerektiren durumlarla sınırlıdır.
İngiliz Standart Dişler (BSW, BSF)
British Standard dişleri Unified sisteminden önce gelir. 55° profil açısı kullanırlar. Yaygın tatlar şunlardır:
- BSW (İngiliz Standardı Whitworth): genel montaja uygun kaba dişler.
- BSF (İngiliz Standart İnce): inç başına daha fazla diş gerektiren parçalar için daha ince dişler.
Daha eski standartlar olmalarına rağmen, antika araçlarda ve belirli endüstriyel ekipmanlarda BSW ve BSF bağlantı parçalarına rastlarsınız. Bir parça eski sistemlerle arayüz oluşturması gerekmediği sürece, çoğu geliştirici metrik veya Birleşik dişler kullanır çünkü eski İngiliz standartlarının kaynağı daha zordur.
Payanda İplikleri
Payanda dişleri bir tarafta kare dişlere, diğer tarafta ise açılı dişlere benzer. Açılı kenar genellikle 45°'lik bir dahil açıya sahiptir. Tasarımcılar payanda dişlerini tek yönlü yükler için kullanırlar, örneğin:
- Yüksek yük hidrolik kriko
- Büyük endüstriyel presler
- Tek yönde ağır eksenel yüklere sahip vidalı kelepçeler
Bir dikey taraf ve bir eğik tarafın birleştirilmesiyle, payanda dişleri eksenel kuvvetlere etkili bir şekilde direnç gösterirken, kare dişlere göre işlenmesi daha kolaydır.
Mafsal Konuları
Knuckle iplikleri yuvarlak tepeler ve vadiler ve nispeten sığ açılar içerir. Bunlar şunlar için kullanılır:
- Hızlı katılım ve ayrılma gerektiren uygulamalar.
- V şeklindeki dişlerin kolayca çapraz diş açabileceği elektrik bağlantıları veya hassas bağlantı parçaları.
Knuckle dişleri bazı endüstrilerde "bilye dişleri" veya "yuvarlak dişler" olarak da adlandırılabilir. Zorlu ortamlarda iyi kir temizliği sağlarlar çünkü döküntüler yuvarlak kökü bir V-diş kadar kolay kilitleyemez.
Çok Başlangıçlı Konular
Çoklu başlangıçlı dişler, paralel olarak çalışan iki veya daha fazla belirgin diş helezonuna sahiptir. Tasarımcılar, hızlı kavrama veya hızlı eksenel hareketin gerektiği uygulamalarda çoklu başlangıçlı dişleri tercih eder. Yaygın kullanımlar şunları içerir:
- Kullanıcıların birkaç düğmeyi çevirerek bacakları açabildiği hızlı kilitlenen kamera tripodları.
- Ayarlanabilir montajlarda büyük gerdirme çubukları veya vidalı bağlantılar.
İki başlangıçlı bir dişte, her diş sırtı silindir etrafında 180° ofsetlidir. Bu düzenleme, aynı adıma sahip tek başlangıçlı bir dişe kıyasla somunun her dönüşü için ucu iki katına çıkarır.
Solucan İplikleri
Solucan dişleri, düz vidalar yerine solucan dişlilerde kullanılır. Yüksek dişli redüksiyonları üretmek için solucan tekerlekleriyle eşleşirler. Bir sabitleme dişi değildirler, bunun yerine bir dişli setinin bir parçasını oluştururlar.
Satıcı (SAT) Konuları
Satıcı dişleri, Satıcı dişleri olarak da adlandırılır, düz köklere sahip 60° profili takip eder. UNC/UNF onları değiştirmeden önce Amerika Birleşik Devletleri'nde yaygındı. Daha eski bir ekipman devralırsanız, hala Satıcı dişlerini görebilirsiniz.
“V” Konuları
"V" şekli, ISO metrik ve birleşik dişler tarafından kullanılan klasik 60° diş profilidir. Mukavemet, kesme kolaylığı ve seri üretim uyumluluğu arasında bir denge sunar.
Doğru İplik Tipi Nasıl Seçilir
Doğru diş tipinin seçilmesi, malzemeye, yük koşullarına ve performans gereksinimlerine bağlıdır. İşte birkaç ipucu:
- İplik türünü malzemeye uydurun:Bazı iplikler metallerde daha iyi çalışırken, diğerleri plastik veya yumuşak malzemeler için idealdir.
- Diş aralığını kontrol edin: İnce dişler hassasiyet sağlarken, kalın dişler daha iyi kavrama ve soyulmaya karşı direnç sağlar.
- Sızdırmazlık ihtiyaçlarınızı anlayın: Hava geçirmez veya su geçirmez contalar için konik dişler, mekanik uyum yeterliyse düz dişler kullanın.
- Üretim yöntemini göz önünde bulundurun:Kare veya payanda gibi bazı dişler, haddeleme veya döküm gibi özel takımlar veya işlemler gerektirir.
Dişli CNC parçalarının üretiminde yardıma mı ihtiyacınız var? BOYI TECHNOLOGY profesyonel çözümler sunar CNC işleme hizmetleri küresel kaynak seçenekleri ve anında teklif alma ile. Ücretsiz, anında teklif almak için bugün CAD dosyanızı yükleyin.

Projeniz İçin Hazır Mısınız?
Şimdi BOYİ TECHNOLOGY'yi deneyin!
Birebir destek almak için 3B modellerinizi veya 2B çizimlerinizi yükleyin
Üretilebilirlik İçin İplik Tasarlama İpuçları
- Sektör standartlarına bağlı kalın: Uygulamanız özel bir şey gerektirmediği sürece UN (UNC/UNF) ve Metrik (M) dişlere bağlı kalın. Standart dişler kaynak seçeneklerini iyileştirir ve üretim maliyetlerini azaltır.
- Kör delikler için diş derinliğini belirtin: Her zaman tam derinliği belirtin; aksi takdirde üretimde gecikmeler meydana gelir.
- Standart matkap boyutlarını kullanın: Özel matkaplar maliyeti ve üretim süresini artırır.
- Çizimlerde dış/iç dişleri açıkça ayırt edin: Dahili (6H) için büyük harf, harici (6g) için küçük harf kullanın.
- Uygun sınıf uyumunu seçin: Orta sınıf (6H iç/6g dış Metrik, 2A/2B Birleşik) terazi üretilebilirliği ve performansına uygundur.
- Aşırı Mühendislikten Kaçının: Gerekmediği sürece, parça işleviniz gerektirmediği sürece UNEF, ACME veya çoklu başlatma gibi karmaşık iş parçacıklarından kaçının. Daha basit iş parçacıkları daha hızlı, daha ucuz ve doğrulanması daha kolaydır.
- Delik boyutlarına dikkat edin:Uyumsuz delik ve diş boyutu çağrıları karışıklığa ve gecikmelere neden olur.
- Diş temas uzunluğunu göz önünde bulundurun: Daha uzun süreli angajman gücü artırır ancak maliyet/zaman ekler.
Pratik Üretim Notları
- Bölgesel tercihler: ABD hariç, metrik iş parçacıkları dünya genelinde hakimdir; ABD'de ise Birleşik iş parçacıkları hakimdir.
- Boru dişleri özel dikkat gerektirir:Sıvıları genellikle konik olarak kapatırlar, uyum sağlamazlar, bu yüzden belirli standartları takip ederler.
Kör Delikler ve Açık Delikler
Bir parçaya diş açarken, deliğin kör (parçadan geçmeyen) mi yoksa içinden geçen (parçanın içinden tamamen geçen) mi olduğunu belirlediğinizden emin olun.
- Kör delikler açıkça tanımlanmış bir diş derinliği gerektirir.
- Genellikle işlemi basitleştirmek için, tüm parça duvarından delikler açılır.
Eksik diş özellikleri, özellikle kör deliklerdeki eksik derinlik değerleri, üretim gecikmelerinin yaygın bir kaynağıdır.
Teknik Çizimlerdeki İpliklerin Not Edilmesi
Mühendisler çizimlere dişler yerleştirirken net, belirsiz olmayan bilgiler sağlamalıdır. Her ayrıntı, makinistin doğru aleti seçmesine, hatalardan kaçınmasına ve kaliteyi korumasına yardımcı olur. En büyük hatalar, bir çizimin önemli bir parametreyi atlaması veya yanlış etiketlemesi durumunda meydana gelir. Aşağıdaki yönergeler, eksiksiz çizimler oluşturmaya yardımcı olur.
1. Konuyu Açıkça Gösteren Görünümü Etiketleyin
Deliğin veya çubuğun tam şeklini gösteren bir çizim görünümü seçin. Kör bir delikteki iç dişler için, makinist deliğin derinliğini görsün diye ölçüleri kesit görünümüne veya kesite yerleştirin. Bir şaft veya cıvatadaki dış dişler için, ana görünümde veya büyütülmüş bir ayrıntı görünümünde dişin tüm uzunluğunu gösterin.
2. Seriyi, Boyutu ve Adımı Belirleyin
Her konu notunda şunlar bulunmalıdır:
- Dizi (örneğin, M, UNC, UNF, NPT)
- Nominal çap (örneğin, 10 mm, 1/4 inç)
- Saha veya TPI (örneğin, 1.5 mm, 20 TPI)
Örneğin, bir iç metrik iş parçacığı:
- M10 × 1.5
Bu not, makiniste 10 mm ana çap ve 1.5 mm aralıklı metrik bir diş açmasını söyler. Çizimde sadece "M10" yazıyorsa, makinist aksi belirtilmediği sürece M10 diş için yaygın standart aralığı (1.5 mm) kullanır.
Birleşik dış iş parçacığı için:
- 1 / 4-20 UNC
Makinist bunu 0.250 inç ana çap, inç başına 20 diş, kaba diş serisi olarak okur.

3. Sınıf Uyumunu veya Toleransı Gösterin
Tasarımcılar, dişli bir uyumun ne kadar sıkı veya gevşek olması gerektiğini kontrol etmek için sınıf uyumlarını kullanır. Uygulama standart bir uyum gerektiriyorsa, çizimler genellikle sınıf uyumunu dışarıda bırakır. Üreticiler varsayılan bir orta uyum olduğunu varsayar:
- Metrik dişler: İç dişler için 6H, dış dişler için 6g
- Birleşik iş parçacıkları: Dahili için 2B, harici için 2A
Daha sıkı bir uyum veya özel bir tolerans gerektiğinde, çizim bunu açıkça belirtmelidir. Örnek:
- M10 × 1.5 – 6H × 6g
Bu not, hem iç delik dişinin (6H tolerans) hem de eşleşen cıvatanın (6g tolerans) orta uyumu takip etmesi gerektiği anlamına gelir. Makinist, 6H/6g için etiketlenmiş muslukları ve kalıpları seçecektir.
Belirtilen uyuma sahip Birleşik bir diş için:
- 1 / 4-20 UNC-2B
Burada, 2B, 2A dış cıvata ile çalışan orta iç sınıf uyumu anlamına gelir. Yüksek stres veya titreşim altındaki montajlar, boşluğu azaltmak ve gevşemeye karşı koymak için 3A/3B gerektirebilir.
4. Diş Derinliğini İşaretle (Kör Delikler)
Kör deliklerin net bir derinlik açıklamasına ihtiyacı vardır. "M8 × 1.25 THRU" yazarsanız, makine operatörleri deliği parçanın içinden tamamen kesmeleri gerektiğini bilirler. "M8 × 1.25 × 12H" yazarsanız, 12 mm derinliğinde diş açmayı bırakmaları gerektiğini bilirler. Derinliğin dişleri ifade ettiğini, deliğin genel derinliğini ifade etmediğini göstermek için sayıdan sonra "H" harfini kullanın.
Kör bir düşmana örnek:
- M8 × 1.25 × 15 DP Sağ
Bu not, makiniste 15 mm ana çap, 8 mm aralık, sağ el dişli, 1.25 mm derinliğinde kör bir delik açmasını söyler. "× 15 DP"yi unutursanız, makinistler cıvatayı tam olarak kabul edemeyen standart bir kör delik açabilir veya çok derine inip musluğu kırabilirler.
5. İplik Elini Belirtin (Standart Değilse)
Diş eli standart sağ el formundan farklı olduğunda, bunu doğrudan not etmelisiniz. Sol el dişlerini belirtmek için "LH" kullanın. Birçok kaplin, sıkıştırma somunu veya dönen şaft, istem dışı gevşemeyi önlemek için sol el diş kullanabilir. Bir örnek:
- M12 × 1.75 Sol
Bu iplik saat yönünün tersine sıkılır. "LH"yi çıkarırsanız, makine operatörleri sağ tarafta bir iplik keserler.
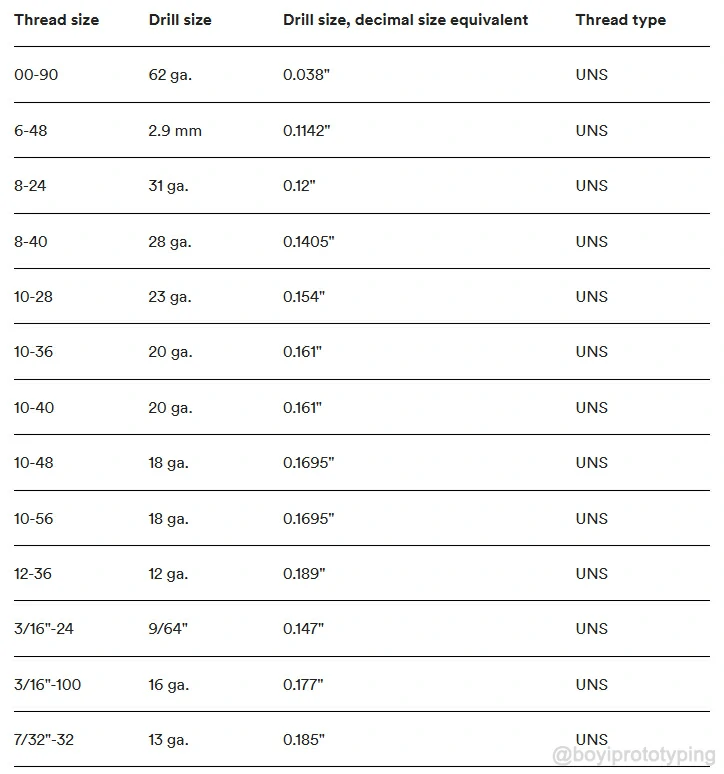
İndirilebilir İplik Boyutu Tabloları
Uyumlu matkap boyutlarını hızlı bir şekilde belirlemek için aşağıdaki standart diş çizelgelerini kullanın:
Sonuç
Diş tiplerini ve bunların nasıl düzgün şekilde tasarlanacağını anlamak, CNC işlenmiş parçalarınızın üretilebilirliğini ve montajını önemli ölçüde iyileştirebilir. Standartlara bağlı kalın, açıklamalarınızda net olun ve delik boyutlarını her zaman diş özelliklerine göre iki kez kontrol edin.
At BOYİ TEKNOLOJİSİ, yüksek hassasiyetli CNC işleme hizmetlerinde uzmanlaştık. CAD dosyanızı yükleyin Ücretsiz ve anında bir fiyat teklifi için bugün bize ulaşın, tasarımlarınızı doğru ve etkili bir şekilde hayata geçirmenize yardımcı olalım.
Projeniz İçin Hazır Mısınız?
Şimdi BOYİ TECHNOLOGY'yi deneyin!
Birebir destek almak için 3B modellerinizi veya 2B çizimlerinizi yükleyin

Bu makale BOYI TECHNOLOGY ekibinden mühendisler tarafından yazılmıştır. Fuquan Chen, hızlı prototipleme, metal parçalar ve plastik parça üretimi alanında 20 yıllık deneyime sahip profesyonel bir mühendis ve teknik uzmandır.