
Mühendisler parçaları tasarlarken ve makinistler bunları üretirken, genellikle bir bağlantı elemanını tutan ve başın yüzeyin üzerinde veya altında güzelce oturmasını sağlayan özel bir tür deliğe ihtiyaç duyarlar. Bunu başaran en yaygın iki delik özelliği karşı delik ve nokta yüzeyidir. Yine de, her özellik farklı bir mühendislik sorusuna cevap verir:
Spot yüzü: "Bir bağlantı elemanı başlığı için engebeli veya pürüzlü bir yüzeyde düz, yatay bir oturma yeri nasıl oluşturabilirim?"
Düz havşa: "Parçanın yüzeyinin altına, karışmasını önlemek için bağlantı elemanının başını nasıl gizleyebilirim?"
Bu makalede, karşıt delik ve nokta yüzey delikleri açık bir şekilde tanımlanacak, özellikleri karşılaştırılacak, mühendislik çizimlerinde kullanımları açıklanacak ve işleme süreçlerine ilişkin bilgiler sunulacaktır.
Havşa Deliği Nedir?
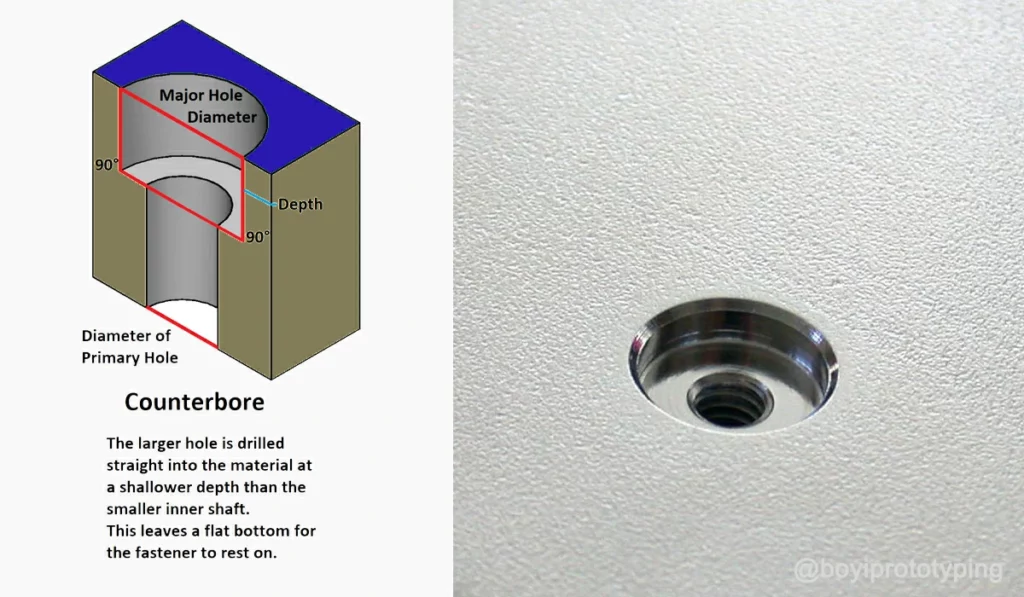
Bir karşı delik, iki eş eksenli silindirik özellikten oluşur. İlk olarak, daha küçük bir pilot delik, bağlantı elemanının şaftını barındırır. İkinci olarak, daha büyük bir silindirik girinti, doğrudan pilot deliğin üzerinde yer alır ve bağlantı elemanı kafasını içerecek kadar derin, düz tabanlı bir boşluk oluşturur. Bu tasarım, bağlantı elemanının iş parçasının yüzeyiyle aynı hizada veya altında oturmasını sağlar.
Bir Karşı Delmenin Amacı
Bir karşı delik deliğinin birincil amacı, bağlantı elemanı başını gizlemek ve herhangi bir parçasının yüzeyin üzerine çıkmasını önlemektir. Bu, şu durumlarda önemlidir:
- Montaj kısıtlamaları, parçalar arasında müdahale olmaksızın hassas bir şekilde birleşmeyi gerektirir.
- Estetik kaygılar, bağlantı elemanlarının başlarının görünmediği pürüzsüz bir dış yüzey gerektirir.
- Güvenlik veya işlevsellik, hareketli parçaların veya bitişik bileşenlerin açıkta kalan bağlantı elemanları başlıklarına takılmamasını gerektirir.
Örneğin elektrik prizlerinde, montaj vidasının etrafına açılan bir delik, vida başının fişin giriş yolunu tıkamasını önler.
Spotface Deliği Nedir?
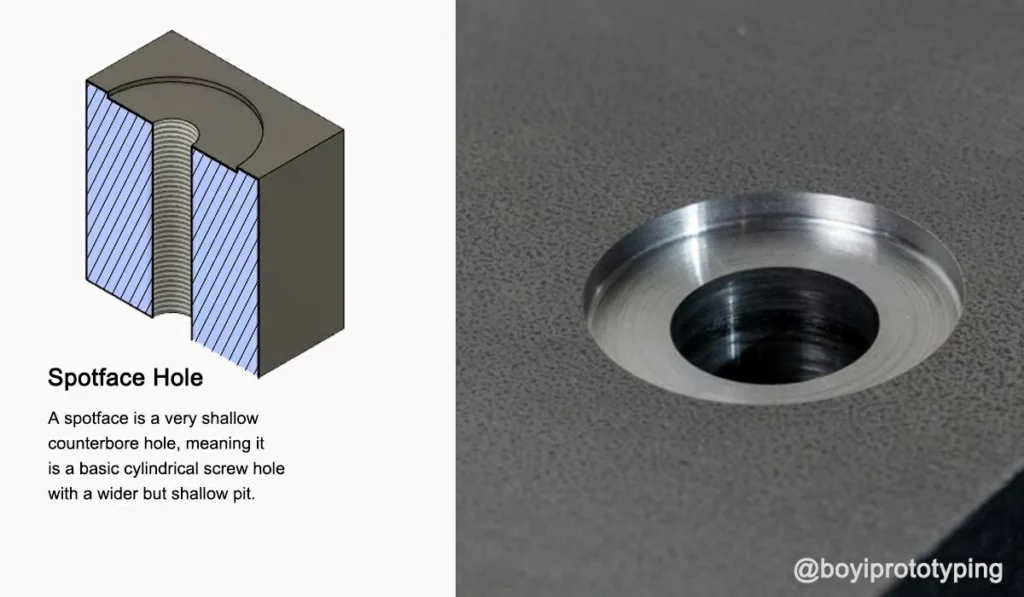
Bir spotface deliği de bir pilot delikle başlar ve üstünde düz tabanlı bir girinti bulunur. Ancak, girinti derinliği asgaridir—sadece bağlantı elemanı başlığı için düz bir oturma yüzeyi oluşturmaya yeter. Karşı deliklerin aksine, spotface'ler bağlantı elemanını tamamen gizlemez; bunun yerine, başlığın iş parçasına eşit şekilde oturmasını sağlar.
Spotface'in Amacı
Spotface delikleri şunlara hizmet eder:
- Döküm veya dövme gibi düz olmayan veya pürüzlü bir alanda düz, pürüzsüz bir montaj yüzeyi sağlayın.
- Açısal bağlantı elemanlarının yerleştirme yerlerine tam temas sağladığından emin olun.
- Bağlantı elemanında gerilim yoğunlaşmasını önleyerek sabit sıkıştırma basıncını koruyun.
Örneğin, kaba bir şekilde dökülmüş bir yüzeyin bir bağlantı elemanına ihtiyacı varsa, bir spot yüzey, başlığın malzemeye düzgün bir şekilde temas etmesini sağlayarak gevşeme riskini azaltır.
Baş Başa Karşılaştırma: Karşı Delikli ve Nokta Yüzeyli
Aşağıda, havşalı matkaplar ile noktasal matkaplar arasındaki temel karşıtlık noktalarına ilişkin kısa bir referans verilmiştir:
| Karakteristik | Düz havşa | Spot yüzü |
|---|---|---|
| Ana Fonksiyon | Tam gömülü bağlantı elemanı başlığı | Oturma için düz olmayan yüzeyleri düzeltin |
| Tipik Derinlik | ≥ bağlantı elemanı kafasının yüksekliği | Minimum (0.5–2 mm) |
| Çap Toleransı | ±0.05 mm (bitiş) | ± 0.1 mm |
| Derinlik Toleransı | +0.02/–0 mm (bitiş) | +0.05/–0 mm |
| Çizim Sembolü | ⌴ | ⌴ SF |
| yüzey | Ra 3.2 µm (alt) | Ra 1.6 µm (alt) |
| Tipik Uygulama | Düz montaj, estetik gereksinimler | Pürüzlü/kavisli yüzeylerde düz oturma |
| Ortak Araçlar | Karşı delik kesiciler, delme kafaları | Noktasal frezeler, uç frezeler |
Mühendislik Çizim Sembolleri
Tasarımcılar teknik çizimlerde havşa deliklerini ve nokta yüzeylerini göstermek için standartlaştırılmış semboller kullanırlar.
| Özellik | sembol | Ortak Çağrı Formatı |
|---|---|---|
| Düz havşa | ⌴ | ⌀ 10 ⌴ ⌀ 20 × 5 |
| Spot yüzü | SF karenin içinde ⌴ | ⌀ 12 ⌴ SF ⌀ 25 × 1 |
- Pilot delik boyutu ilk sırada gelir ve genellikle özellik sembolünün altında yazılır.
- Girinti çapı, çap sembolü (⌀) ile gösterilir.
- “×” işaretinden sonra girinti derinliği gelir.
- Tanımlayıcı (spotface için SF) kare sembolünün içine veya yanına yazılır.
Delik geçmeli tipte ise çizimde pilot delik için derinlik belirtilmeyebilir, ancak karşı delik veya nokta yüzey derinliği belirtilmelidir.
Işleme süreci
Hem karşı delikler hem de nokta yüzeyleri genellikle bir pilot delikle başlar, ardından üst girintiyi oluşturmak için ikincil bir işleme adımı gelir.
- Pilot Deliğini Delin: Bu işlem standart bir matkap ucu kullanılarak yapılır.
- Girintiyi Makineyle Açın:
- Karşı delikler için daha büyük bir uç freze veya karşı delik açma takımı kullanılır.
- Spot yüzeyler için, özel bir spot yüzey kesici veya daha az derinliğe sahip aynı alet kullanılır.
Her iki durumda da, alet pilot delikle mükemmel bir şekilde hizalanmış kalmalıdır. Eğilirse veya kayarsa, girinti eşitsiz hale gelir ve bu da bağlantı elemanının uyumunu etkileyebilir veya mekanik arızaya neden olabilir.
Eğer sen arıyorsun yüksek kaliteli işleme hizmetleri—karşı delik ve nokta yüzey özellikleri dahil—BOYİ TEKNOLOJİSİ Tasarım ihtiyaçlarınıza göre uyarlanmış hassas CNC işleme hizmeti sunar.

Projeniz İçin Hazır Mısınız?
Şimdi BOYİ TECHNOLOGY'yi deneyin!
Birebir destek almak için 3B modellerinizi veya 2B çizimlerinizi yükleyin
Yüzey İşlem Gereksinimleri
Spotface'ler genellikle karşı deliklerden daha ince bir yüzey kaplaması gerektirir çünkü küçük bir kusur bile eşit olmayan sıkıştırma basınçları yaratabilir. Mühendisler genellikle şunları belirtir:
- Spotface Bitiş: Döküm veya pürüzlü yüzeyler için Ra 0.8–1.6 μm.
- Karşı Delik Son İşlemi: Yan duvarlarda Ra 3.2 μm, düz tabanda ise Ra 1.6 μm kabul edilebilir.
Bitişin çizim notlarında veya ayrı bir sembol olarak (örneğin, “⌵ 1.6”) belirtilmesi, makine operatörlerinin ekstra geçişleri veya elle finisajı nerede uygulayacaklarını bilmelerini sağlar.
Derinlik Karşılaştırması
İki özelliği birbirinden ayırmanın en net yolu, onların derinliklerinde yatar:
| Özellik | Tipik Derinlik Aralığı | Derinliğin Amacı |
|---|---|---|
| Düz havşa | Baş yüksekliğine eşit veya daha büyük (örneğin, 3–10 mm) | Bağlantı elemanının başını tamamen gizleyin veya yüzeyin altına yerleştirin. |
| Spot yüzü | Yüzeyi düzleştirmek için yeterli (örneğin 0.5–3 mm) | Yüzeydeki düzensizlikleri giderin ve bağlantı elemanı başını oturtun. |
- Karşı Delme Derinliği Kılavuzları
- Baş yüksekliği için bağlantı elemanı üreticilerinin tablolarına bakınız.
- Girişimi önlemek için boşluk (≈0.1 mm) ekleyin.
- Spotface Derinlik Kılavuzları
- Yüzey pürüzlülüğünü veya döküm taç yüksekliğini ölçün.
- Malzemenin mukavemetini korumak için derinliği minimumda tutun.
Delik Geometrisi ve Şekli
Hem karşı delikler hem de nokta yüzeyleri iki silindirik delik içerir, ancak her bir özelliğin ne kadar derin ve ne kadar hassas işlendiğine göre farklılık gösterirler.
- Pilot Delik: Bu, tüm yol boyunca (veya belirli bir derinliğe kadar) giden daha küçük deliktir. Bağlantı elemanının şaftını tutar.
- Gömme Özellik: Bu daha geniş üst bölümdür. Bir karşı delik için, genellikle derin ve geniştir. Bir spot yüz için, sığdır ve çap olarak benzer olabilir ancak derinlik olarak değil.
Her iki durumda da, işleme aracı düz bir taban oluşturmalıdır. Standart matkap uçlarının açılı bir ucu vardır, bu nedenle bir delme aracı veya uç değirmen Düz bir şekil elde etmek için kullanılır.
Takımlama Farklılıkları
Karşı delikler ve nokta yüzeyleri benzer aletler kullanılarak yapılabilirken, bazı kesiciler özellikle bunlardan biri veya diğeri için tasarlanmıştır.
- Karşı Delme Aletleri: Genellikle raybalara veya yüz değirmenleri uzun kesme kenarlarına sahip. Daha derin kesimler ve daha iyi talaş kaldırma için tasarlanmıştır.
- Spotface Araçları: Daha kısa kesme kenarları. Genellikle aleti yönlendirmek ve hizalamayı korumak için bir pilot pimle kullanılır.
CNC işlemede, her ikisi için de takım yolları hassas bir şekilde programlanabilir. Ancak, manuel işlemede derinlik ve hizalama kontrolü için ekstra özen gerekebilir. Ancak, manuel işlemede, doğru takımı seçmek ve pilot delikle hizalamayı korumak özellikle önemlidir.
Uygulamalar ve Her Birinin Ne Zaman Kullanılacağı
Her iki delik tipi de mekanik montajlarda yaygın olarak kullanılır, ancak her birinin en iyi çalıştığı belirli bir niş vardır.
- Bir Karşı Delme Aleti Kullanın:
- Bağlantı elemanının başının tamamen gizlenmesi gerekiyor.
- Bağlantı elemanı, birleşme yüzeyi ile aynı hizada olmalıdır.
- Son montajda takılma riski veya boşluk sorunları mevcuttur.
- Estetik bitiş önceliklidir (örneğin tüketici ürünleri, mobilyalar).
- Bir Spotface Kullanın:
- Parça yüzeyi pürüzlü veya düzensizdir (örneğin dökümler, dövmeler).
- Bağlantı elemanları hafif açılı giriyorsa veya koltuk ayarı yapılması gerekiyorsa.
- Ekstra malzeme israfına yol açmadan, sadece kafayı düzleştirecek kadar girintiye ihtiyacınız var.
Tasarımcılar genellikle karışık ihtiyaçları olan bir parçada her iki işlemi birleştirir. Örneğin, bir ayak braketi, bir kriko vidası için bir karşı deliğe ve kaba döküm bir ped üzerindeki makine vidaları için başka bir yerde bir nokta yüzeyine sahip olabilir.
İşlemede Diğer İlgili Delik Türleri
Mühendisler ve makine operatörleri, karşıt delikler ve nokta yüzeylerinin yanı sıra sıklıkla şunlarla da çalışırlar:
- Deliklerden Geçme: Malzemenin tamamından geçin.
- Kör Delikler: Belirli bir derinlikte durun.
- Havşa Delikleri: Konik şekilli bağlantı elemanlarının başları için açılı bir açıklığa sahiptir.
- Basit Delikler: Herhangi bir ilave şekillendirmeye ihtiyaç duyulmadan standart silindirik delikler.
- Konik Delikler: Bir ucu daha geniştir, genellikle konik pimler veya aletlerle kullanılır.
Güvenilir ve yüksek performanslı parçalar tasarlamak için bu farklı delik tiplerini anlamak önemlidir.
Sonuç
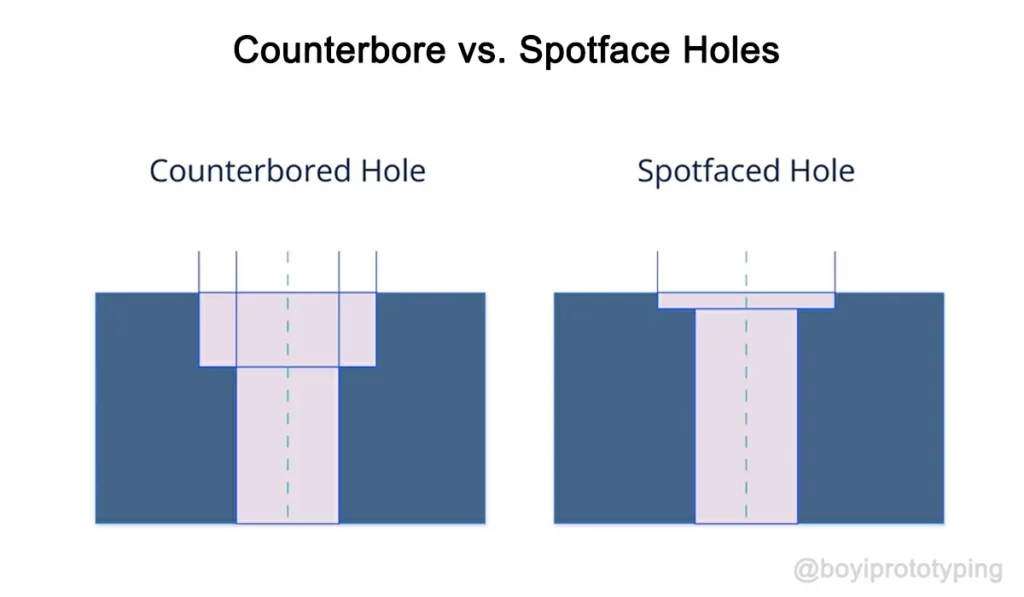
Benzer görünseler de, karşı delik ve spot yüzey delikleri mekanik tasarımda farklı amaçlara hizmet eder. Karşı delik daha derindir ve bağlantı elemanı başını yüzeyin altına gizler. Spot yüzey sığdır ve yalnızca bağlantı elemanının altındaki yüzeyi düzeltmeye yarar.
Doğru delik tipini seçmek, bitmiş bir parçanın gücü, işlevselliği ve görünümü için önemlidir. Şekil, derinlik, semboller ve uygulamalardaki farklılıkları öğrenerek, tasarımcılar ve makine operatörleri üretimde daha iyi performans ve daha az hata sağlayabilir.
BOYI TECHNOLOGY, hassas üretimde güvenilir ortağınız CNC işleme hizmetleri. Karşı delik veya spot yüzey özellikleri gerektiren özel bir parçanız varsa, iletişime geçin Uzman yardımı ve hızlı bir teklif için bugün bize ulaşın.
Projeniz İçin Hazır Mısınız?
Şimdi BOYİ TECHNOLOGY'yi deneyin!
Birebir destek almak için 3B modellerinizi veya 2B çizimlerinizi yükleyin
SSS
Çoğu CAD yazılımında delik özelliğini seçin ve “Spotface” veya “Shallow counterbore” işaretleyin. Ardından girinti çapını ve derinliğini girin. Model, pilotlu kesici şeklini gösterecektir.
Kritik montajlar için, +0.02 mm/–0 mm'lik bir derinlik toleransı, bağlantı elemanı başının çıkıntı yapmamasını sağlar. Boşluk daha az kritikse, ±0.05 mm'lik bir tolerans yeterli olabilir.

Bu makale BOYI TECHNOLOGY ekibinden mühendisler tarafından yazılmıştır. Fuquan Chen, hızlı prototipleme, metal parçalar ve plastik parça üretimi alanında 20 yıllık deneyime sahip profesyonel bir mühendis ve teknik uzmandır.


