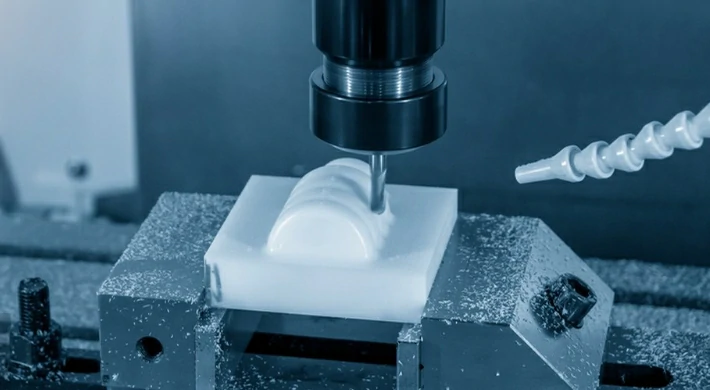
CNC işleme, tam olarak ihtiyaç duyulan şekil ve boyutta parçalar yapmak için katı bir bloktan malzeme çıkarmaya dayanır. Parçaları kademeli olarak oymak için çeşitli kesme yöntemleri kullanır: tornalama, frezeleme, delme ve daha fazlası. Hiçbir tek alet veya ayar her şeyi aynı anda yapamayacağı için çoğu atölye üretimi iki aşamaya böler.
- Kaba işleme, büyük miktarda malzemeyi hızla ortadan kaldırır.
- BitişSon ölçüleri, toleransları ve yüzey kalitesini belirleyen.
Her aşamayı anlayarak maliyet, teslim süresi ve parça kalitesi için daha iyi beklentiler belirleyebilirsiniz. Bu kılavuzda, kaba işleme ve son işlem çalışmalarının nasıl yapıldığını görecek, bunların nasıl farklılaştığını açıklayacak ve her biri için pratik tavsiyeler paylaşacaksınız.
Kaba işlemeye bir göz atarak başlayalım.
CNC İşlemede Kaba İşleme Nedir?
Kaba işleme, CNC işlemenin ilk aşamasına atıfta bulunur. Bu aşamada, işleme merkezleri geniş kesimlerde büyük miktarda malzemeyi kaldırır. Kaba işlemenin amacı, ham maddeyi mümkün olduğunca çabuk nihai şekline yaklaştırmaktır. Makinistler bu işleme genellikle "kaba işleme” veya “ön işleme.”
Kaba işleme sırasında, iş parçasının yüzeyi düzensiz görünebilir veya çıkıntılara sahip olabilir. Bu normaldir. Amaç mükemmel bir yüzey elde etmek değil, iş parçasını mümkün olduğunca çabuk nihai şekline yaklaştırmaktır. Kaba işleme kesimleri derin ve geniştir. Cnc makinesi toplu malzemeyi atmak için büyük hareketler yapar. Bu adım, bir sonraki aşama olan bitirme aşamasının yükünü azaltır.

Kaba İşlemenin Avantajları
Kaba işleme, ağır kaldırmayı erken yaparak kaliteli bir parça için sahneyi hazırlar. İşte başlıca faydaları:
- Büyük kesimler, suyun çoğunu hızlı bir şekilde çıkarmanızı sağlar.
- Yüksek MRR ile makinede daha az zaman harcarsınız, işçilik ve genel gider maliyetlerinizi azaltırsınız.
- Kaba işleme, hassas finiş takımlarının büyük aşınmalardan korunmasını sağlar.
- Büyük malzeme parçalarının erken temizlenmesi, bitirme adımları sırasında aletin kırılma olasılığını azaltır.
- Sert alaşımları işlerken, kaba işleme, takım arızası olmadan derin kesimlerin yönetilebilir olmasını sağlar.
Kesme kuvvetinin büyük bir kısmının önceden yönetilmesiyle, kaba işleme, takip eden son işlem aşaması için daha güvenli ve daha kontrollü bir ortam yaratır.
CNC İşlemede Son İşlem Nedir?
Kaba işleme tamamlandıktan sonra, işleme bitirme aşamasına geçer. Bu aşamada, makine ayrıntılı çalışmaya odaklanır. Amaç, hassas boyutlar, sıkı toleranslar ve pürüzsüz bir yüzey elde etmektir. Mühendisler bu aşamaya sıklıkla "ince işleme" veya "detay işleme" adını verirler.
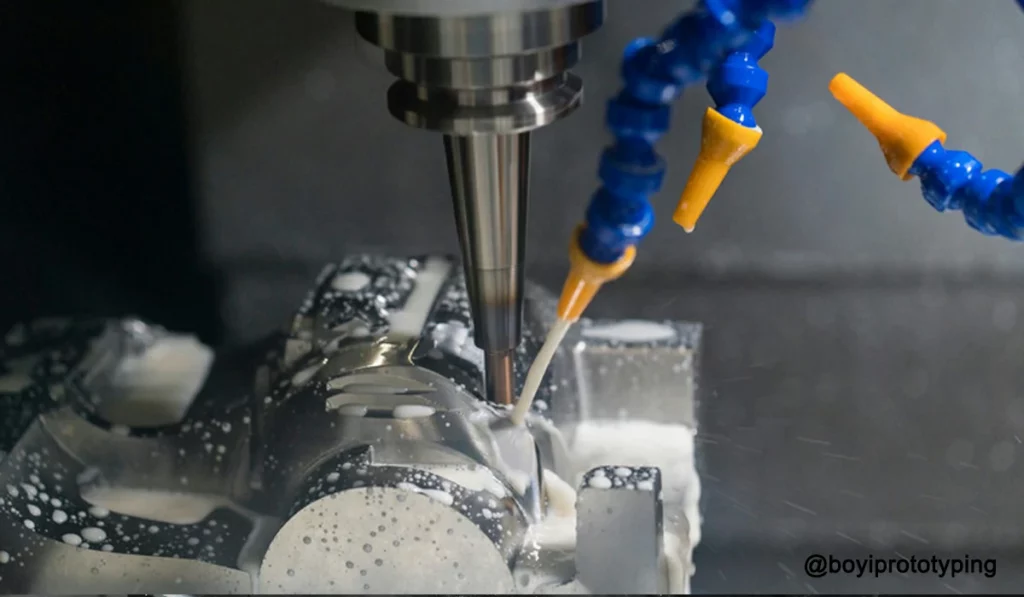
Bitirme kesimleri sığ ve hassastır. Pürüzlendirmeyle kalan çıkıntıları düzeltir ve yüzeyi parlatır. Bitirmenin sonunda, parça tasarıma en ince ayrıntısına kadar uymalıdır. Yüzey pürüzsüz görünmeli ve dokunulduğunda tutarlı hissettirmelidir. İyi bir bitirme, parçanın doğru görünmesini ve gerektiği yerde çalışmasını sağlar.
Bitirmenin Avantajları
Bitirme işlemi yalnızca az miktarda malzemeyi kaldırabilir, ancak en önemli son rötuşları ekler. Avantajları şunlardır:
- Sonlandırma, parçanın uygun şekilde oturması ve işlev görmesi için kesin boyutlar sunar.
- Yüksek kaliteli yüzeyler daha iyi görünür ve hareketli parçaların sürtünmesini azaltmaya yardımcı olur.
- İnce işleme, kesim sırasında iş sertleştirmesi gibi parçaları daha güçlü hale getiren yüzey işlemlerini içerebilir.
- Sıkı toleranslara uyulması, montajlarda kritik öneme sahip olan her parçanın bir sonrakiyle uyumlu olmasını sağlar.
- Bitmiş parçalar genellikle ekstra cilalama veya kaplama hazırlığı gerektirmez.
İyi bir son işlem, kaba bir parçayı makineden çıkar çıkmaz takabileceğiniz bir parçaya dönüştürür.
Projenizi kaba işleme ve son işlem arasında nasıl böleceğinizi görüşmek ve bu süreçlerin ihtiyaç duyduğunuz bileşenleri beklediğiniz kalitede nasıl sunabileceğini keşfetmek için bir CNC uzmanına ulaşmaktan çekinmeyin.

Projeniz İçin Hazır Mısınız?
Şimdi BOYİ TECHNOLOGY'yi deneyin!
Birebir destek almak için 3B modellerinizi veya 2B çizimlerinizi yükleyin
Kaba İşleme ve Son İşlem Arasındaki Temel Farklar
köprü CNC atölyeleri kaba işleme ve son işlemi ayrı ayrı gerçekleştirin. Her adım farklı ayarlar, araçlar ve hedefler kullanır. İşte temel farklar:
| Özellik | Kaba işleme | Bitiş |
|---|---|---|
| Asıl amaç | Toplu malzemeyi hızlı bir şekilde kaldırın | Boyutları iyileştirin ve yüzeyi parlatın |
| Talaş Kaldırma Oranı (MRR) | Yüksek (derin ve geniş kesimler) | Düşük (sığ, hassas kesimler) |
| Besleme Hızı ve Kesme Derinliği | Yüksek besleme / derin kesimler | Düşük besleme / sığ kesimler |
| Yüzey kalitesi | Kaba, çıkıntılı | Pürüzsüz, cilalı |
| Hoşgörü | Gevşek (±0.5 mm veya daha fazla) | Sıkı (±0.01 mm veya daha sıkı) |
| Takım Boyutu | Büyük uç frezeleri (6–25 mm veya daha fazla) | Küçük uçlu frezeler (1–6 mm), küresel uçlu kesiciler |
| Takım Aşınması | Orta ila yüksek, takım ömrü daha kısa | Düşük, takım ömrü daha uzun |
| Soğutma Sıvısı Kullanımı | Yüksek debili su baskını veya yüksek basınç | Daha düşük ses, sis veya hava patlaması |
| Çalışma Stresini Tutma | Yüksek | ılımlı |

Malzeme Kaldırma Oranı
Kaba işleme, malzemeyi hızlı bir şekilde kaldırır. Dakikada birkaç santimetreküp kadar kesebilir. Bitirme, bunun yalnızca bir kısmını kaldırır. Düşük kaldırma oranı, kesicinin hassas bir şekilde çalışmasını sağlar.
Besleme Hızı ve Kesme Derinliği
Kaba işlemede, ilerleme oranları ve kesme derinlikleri yüksektir. Finiş işlemede, her iki ayar da takım ömrünü korumak ve yüzey kalitesini iyileştirmek için düşüktür.
| Çalışma | İlerleme hızı | Kesme Derinliği |
|---|---|---|
| Kaba işleme | Yüksek (1,000–3,000 mm/dak) | Derin kesikler (2 mm'den 10 mm'ye kadar) |
| Bitiş | Düşük (200–800 mm/dak) | Sığ kesimler (0.5 mm) |
Yüzey Kalitesi ve Tolerans
Pürüzlendirmeden sonra yüzey kaba görünür ve görünür taraklara sahiptir. Tolerans yalnızca birkaç milimetrenin onda biri kadar olabilir. Finişten sonra yüzeyde minimum takım izleri vardır ve genellikle ±0.01 mm içinde sıkı toleransları karşılar.
Mil Hızı
Kaba işleme mili hızları, takım ömrü ve malzeme kaldırmayı dengelemek için orta devir aralığında kalır (örneğin, çelik için 2,000–6,000 RPM). Bitirme operatörleri, kesme kuvvetlerini azaltmak ve daha yumuşak malzemelerde yüzey kalitesini iyileştirmek için mil hızlarını daha yükseğe çıkarır (örneğin, 6,000–12,000 RPM).
Takım Seçimi ve Aşınma
Kaba işleme, keskinliğe daha az odaklanan sağlam aletler kullanır. Aletler aşındığında, kaba işleme süreci yine de çalışır ancak daha düşük hızda. Bitirme, keskin, ince aletler kullanır. Buradaki alet aşınması doğrudan yüzey kalitesini etkiler ve sık sık alet değişimi gerektirebilir.
Operasyonların sırası
Tanımı gereği, atölye öncelikle malzemenin büyük kısmını temizlemek için kaba işleme yapar. Parça doğru şekle sahip olduğunda, boyutları ve yüzey kalitesini iyileştirmek için son işlem takip eder.
Etkili Kaba İşleme İçin Pratik İpuçları
Kaba işlemeyi doğru yapmak zamandan tasarruf sağlar ve takım aşınmasını azaltır. İşte üç pratik ipucu.
Doğru Parametreleri Seçmek
Yalnızca varsayılan ayarlara güvenmeyin CAM yazılımı. Belirli alaşım, takım geometrisi ve makine kapasitesi için besleme hızını, mil hızını ve kesme derinliğini ayarlamak için zaman ayırın. Test kesimleri, takımı aşırı yüklemeden hız için en iyi kombinasyonu ayarlamanıza yardımcı olur.
Isı ve Kesme Sıvılarının Yönetimi
Yüksek hızlı, derin kesmeler önemli miktarda ısı üretir. Isı, iş parçasını bükebilir ve aleti daha hızlı köreltebilir. Hem soğutma hem de yağlama için doğru soğutma sıvısını (genellikle suda çözünen bir karışım) uygulayın. Aşırı durumlarda, talaşları temizlemek ve termal etkiyi azaltmak için hava veya sis soğutmayı düşünün.
Makine ve Yazılım Seçimi
Kullanmak freze makinası veya bol beygir gücüne ve güçlü bir mile sahip torna. Kontrol yazılımınızın, takım üzerinde tutarlı bir yük sağlayan yüksek besleme yollarını ve uyarlanabilir kaba işleme stratejilerini desteklediğinden emin olun. Bu, takım ömrünü kısaltan ani sarsıcı kuvvetleri önler.
İş Tutma ve Kurulum
İş parçasını kesme kuvvetleri altında hareket etmeyecek şekilde sabitleyin. Ağır hizmet tipi mengene, kelepçe veya fikstürler kullanın. Kurulumun yük altında esnemediğinden emin olun. Mümkün olduğunda, yeniden hizalama hatalarından kaçınmak için her bir yüzü aynı kurulumda frezeleyin.

Yüksek Kaliteli Son İşlemler İçin Pratik İpuçları
Bitirme işlemi dikkatli kurulum gerektirir. En iyi sonuçlar için bu üç kılavuzu izleyin.
Son Boyutların Onaylanması
Başlamadan önce, parça çizimini ve son boyutu etkileyebilecek kaplama kalınlığı veya kaplama katmanları gibi herhangi bir işlem sonrası değişikliği iki kez kontrol edin. CAM programını bu ekstra katmanları hesaba katacak şekilde ayarlayın, böylece bitmiş parça işlemden sonra çizime uysun.
Maliyet ve Performansı Dengelemek
Her ekstra bitirme adımı maliyeti ve zamanı artırır. Bitirme seviyesini parçanın kullanımına uydurun. Gizli bir braketin sadece uyması gerekiyorsa, temel 1.6 µm yüzey pürüzlülüğü yeterlidir. Bir tüketici ürününde ön panel parçasıysa, 0.4 µm veya daha iyisine cilalayın.
Bitirme Yöntemlerinin Seçilmesi
CNC kesimine devam edip etmeyeceğinize veya aşağıdaki gibi ikincil işlemler ekleyip eklemeyeceğinize karar verin: bileme or parlatmaBasit metal parçalar için son bir hafif freze geçişi yeterli olabilir. Çok sıkı toleranslar veya kritik yüzey özellikleri için özel bir taşlama makinesine veya titreşimli son işlem makinesine yatırım yapın.
Kalite Denetimi ve Doğrulaması
Bitirdikten sonra kritik boyutları kumpas, mikrometre veya bir koordinat ölçüm makinesi (CMM). Bir profilometre ile yüzey pürüzlülüğünü kontrol edin. Gelecekteki takım yollarını ayarlamak için sonuçları kaydedin.
Kaba İşleme ve Son İşlemler Birlikte Nasıl Çalışır
Kaba işleme ve son işlem mantıksal bir sıra oluşturur. Makine, kaba işleme sırasında çoğu malzemeyi kaldırır. Kaba şekil onaylandıktan sonra, son işlem parçayı hassas hale getirir.
Kaba işleme aşaması yüzeyde küçük tarak veya çıkıntılar bırakır. Bitirme bu izleri ortadan kaldırır. Kaba işleme aşaması çok fazla varyasyon bırakırsa, bitirme takımları daha hızlı aşınabilir ve kusurlar bırakabilir. Bu nedenle, CNC makinist net stok payları belirleyin. Yaygın bir uygulama, tüm yüzeylerde bitirme için 0.5 mm malzeme bırakmaktır.
Sonuç
Kaba işleme ve son işlem, çoğu CNC işleme projesinin omurgasını oluşturur. Her aşamanın hedeflerini, parametrelerini ve takım gereksinimlerini anlayarak, zamandan tasarruf sağlayan, maliyetleri düşüren ve parçalarınızın gerektirdiği performansı sağlayan bir işleme süreci planlayabilirsiniz.
Bir işleme ortağı seçerken, hem kaba işleme hem de son işlem konusunda üstün olan bir atölye arayın. Başlamaya hazır mısınız? CNC işleme hizmetleri BOYI TECHNOLOGY kapsamlı kaba işleme ve son işleme yetenekleri sunar. Tasarım çizimlerinizi yükleyin ve anında bir teklif alın.
Projeniz İçin Hazır Mısınız?
Şimdi BOYİ TECHNOLOGY'yi deneyin!
Birebir destek almak için 3B modellerinizi veya 2B çizimlerinizi yükleyin
SSS
Stok son parçadan yalnızca biraz daha büyükse, kaba ve son işlemi tek geçişte birleştirebilirsiniz. Çoğu parça için ayrı kaba işleme verimliliği artırır ve takım ömrünü uzatır.
Bitirme için stok bırakmak, ince takımların düşük noktaları kesmemesini veya kaba işlemeden kalan yüksek noktaları oymamasını sağlar. Ayrıca takım ömrünü uzatır ve nihai doğruluğu artırır.
Büyük çaplı ve güçlü kenarlı bir kesici arayın. Değişken kanallı tasarımlara sahip karbür uçlu frezeler titreşime ve ısıya dayanıklıdır.

Bu makale BOYI TECHNOLOGY ekibinden mühendisler tarafından yazılmıştır. Fuquan Chen, hızlı prototipleme, metal parçalar ve plastik parça üretimi alanında 20 yıllık deneyime sahip profesyonel bir mühendis ve teknik uzmandır.