İlk CNC makinesinin icadının tarihi 17. yüzyıla kadar uzanabilir, ancak mühendislerin Bilgisayar Sayısal Kontrol (CNC) teknolojisini geniş çapta düşünmeye ve uygulamaya başlaması 1940'lara kadar değildi. Teknolojinin hızla gelişmesiyle birlikte yenilikçi teknolojilerin ortaya çıkmasına rağmen 3D baskıCNC işleme, talep üzerine mal üretmenin en ekonomik yollarından biri olmaya devam ediyor. Günümüzde giderek daha fazla şirket CNC işlemeye önem veriyor ve bunu üretim verimliliğini artırma ve maliyetleri azaltmada önemli bir faktör olarak görüyor.
Ancak CNC işleme söz konusu olduğunda maliyet birçok işletme için önemli bir zorluk olmaya devam ediyor. Hammadde seçiminden işleme sürecinin optimizasyonuna ve daha sonraki aşamalardaki bakım ve yönetime kadar her adım, CNC işlemenin toplam maliyetini etkileyebilir. Bu nedenle, CNC işlemenin maliyetini etkin bir şekilde kontrol etmek ve azaltmak, işletmelerin ele alması gereken acil bir konu haline geldi.
Bu makalede CNC işleme maliyetini etkileyen çeşitli faktörler incelenecek ve tasarım aşamasında maliyetleri azaltmaya yönelik bir dizi etkili teknik paylaşılacaktır. Tasarım ve işleme stratejilerinin optimize edilmesi yoluyla CNC işleme maliyetlerinde önemli azalmalar sağlanabilir.
CNC İşleme Maliyetlerini Etkileyen Faktörler
CNC işlemenin maliyeti sabit olmayıp çeşitli faktörlerden etkilenir. İşletmeler için, maliyeti etkileyen bu temel faktörlerin derinlemesine anlaşılması ve kavranması, operasyonların optimize edilmesi, üretim verimliliğinin arttırılması ve etkili maliyet yönetiminin sağlanması açısından çok önemlidir.
CNC işleme maliyetlerini etkileyen başlıca faktörler:
- Tasarımın karmaşıklığı
- Hammadde maliyeti
- İşlenmiş parçaların miktarı
- İşçilik maliyetleri
- İşlem sonrası giderler
- Kullanılan CNC makinesinin türü
- Makine çalışma süresi
16 Tasarım İpuçları Indirgen CNC İşleme Maliyetleri
CNC işleme maliyetlerini etkileyen çeşitli faktörler hakkında derinlemesine bir anlayış kazandıktan sonra, CNC işleme masraflarını etkili bir şekilde azaltmak için hedeflenen maliyet düşürücü tasarım önlemleri uygulanabilir. İşletmelerin ürün kalitesini garanti ederken CNC işleme maliyetlerini düşürmelerine yardımcı olabilecek 16 pratik ve etkili tasarım tekniğini burada bulabilirsiniz.
#1 Tasarım İpuçları: Dikey Köşelerin İç Kısmını Yuvarlayın
CNC işlemede, aletin şekli tipik olarak silindiriktir ve özellikle dikey yüzeylerin birleşim yerindeki yuvaları işlerken, aletin şekliyle aynı boyutta bir köşenin doğal oluşumuna yol açar. Bu köşe, işleme sürecinin kaçınılmaz bir parçasıdır ancak boyutu ürün tasarımıyla kontrol edilebilir.
Bir ürün tasarlanırken dikey yüzeylerin birleşim noktasındaki köşe çok küçükse talaşlı imalat için daha küçük takımların kullanılması gerekir. Daha küçük takımlar yalnızca göreceli olarak daha düşük işleme verimliliğine sahip olmakla kalmaz, aynı zamanda daha fazla işleme süresine ve takım değişikliğine neden olabilir, dolayısıyla genel işleme süresi ve maliyetleri artar.
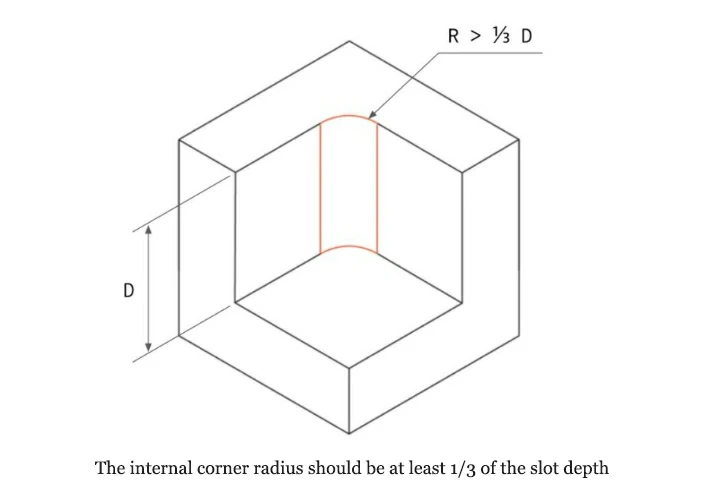
İşleme maliyetlerini etkili bir şekilde azaltmak için burada birkaç önemli tasarım önerisi bulunmaktadır:
Makul bir şekilde ayarlanmış köşe boyutu
Köşe boyutu, yuva derinliğinin en az 1/3'ü kadar olmalıdır ve pratikte, daha büyük köşeler genellikle işleme için daha avantajlıdır. Daha büyük köşeler, işleme sırasında takım yükünü azaltabilir ve böylece işleme verimliliğini artırabilir. Örneğin 12 mm'lik bir yuva derinliği için 5 mm veya daha büyük bir köşe tasarımı makul bir seçim olacaktır.
Düzgün köşe boyutları
İşleme sürecini basitleştirmek ve verimliliği artırmak için tüm köşe boyutlarının tutarlı tutulması önerilir. Bu şekilde tüm işleme prosesi aynı takımı kullanabilir, böylece takım değişikliği sayısı ve işleme hazırlık süresi azalır.
Yuvanın kökündeki tasarım
Yuvanın kökünde daha küçük bir köşe (0.5 mm veya 1 mm gibi) tasarlamayı veya yuvarlatmamayı tercih edin. Bunun amacı yuvanın yapısal gücünü korumak ve özel tasarım gereksinimlerini karşılamaktır.
Araçları köşelerle eşleştirin
İdeal köşe boyutu aletin yarıçapından biraz daha büyük olmalıdır. Bu, takımın işleme sırasında daha düzgün kaymasını sağlar, sürtünmeyi ve direnci azaltır, işleme maliyetlerini daha da azaltır. Örneğin çapı 8 mm (yarıçap 4 mm) olan bir takım için 5 mm veya daha büyük bir köşe tasarımı iyi bir eşleşme olacaktır.
Özel durumların ele alınması
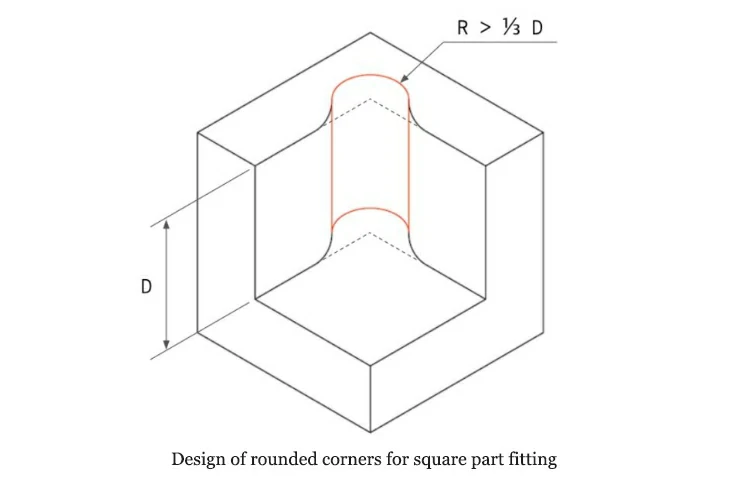
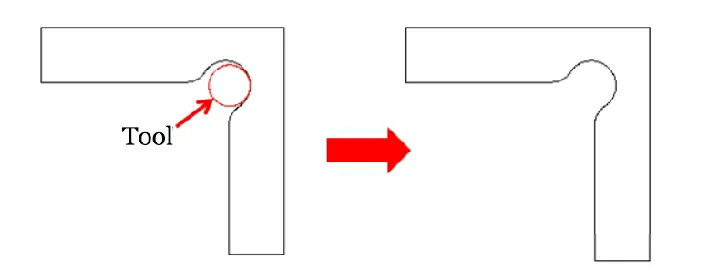
Özel tasarım gereklilikleri nedeniyle dikey yüzeylerin birleşim noktalarındaki köşeler yuvarlatılamazsa (örneğin, burada başka bir kare parçayla yakın bir uyum gerekiyorsa), daha küçük köşelerden kaçınmak için aşağıdaki tasarım uygulanabilir:
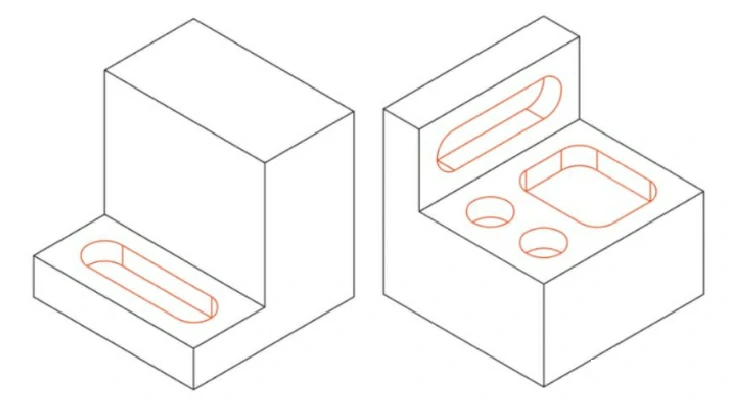
#2 Tasarım İpuçları: Yuva Derinliğini Azaltma
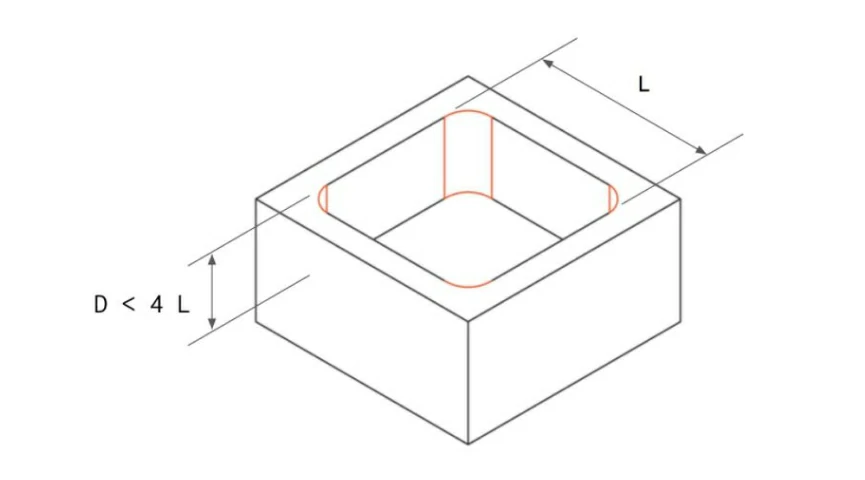
Çünkü oluk oluşumu büyük miktarda malzemenin çıkarılmasını gerektirir ve bu da doğrudan işleme süresinde önemli bir artışa yol açar.
CNC takımlarının işleme derinliği temel olarak takım yapısı, malzeme ve tezgah performansından etkilenir. Genellikle kanal derinliği takımın çapının 2 ila 3 katı olduğunda, takımın işleme performansı en ideal seviyededir ve hem işleme verimliliği hem de takım dayanıklılığı optimum seviyelere ulaşabilir. Örneğin, 12 mm çaplı bir parmak freze için, işleme yuvaları için maksimum güvenli derinlik 25 mm'dir.
Tabii ki, özel durumlarda, parçanın işlevsel gereksinimlerini karşılamak için maksimum derinliğin takımın çapının 4 katını aşmayacak şekilde daha derin yuvaların işlenmesi gerekli olabilir, ancak bu, özellikle çok eksenli CNC ile işleme yapılırken maliyetleri artıracaktır. makineler.
CNC işleme maliyetlerini azaltmak için üreticiler aşağıdaki stratejileri benimseyebilir:
- Yuva derinliklerini uzunluğun 4 katı dahilinde tutun.
- Gereksiz malzeme kaldırma ve işleme süresini azaltmak için mümkün olduğunca aşırı derin yuvalar tasarlamaktan kaçının.
- Mümkün olduğunda daha ince duvarlar veya daha küçük yuvalar kullanarak parça tasarımını optimize edin.
#3 Tasarım İpuçları: İnce Duvarlardan Kaçınmak
CNC işlemede ince duvar tasarımları, işleme maliyetlerinin artmasına neden olabilir. Özel gereksinimler olmadığı sürece genellikle ince duvar tasarımlarından kaçınmanızı öneririz.
İnce duvarlı bileşenlerin işlenmesi, oldukça kırılgan olduklarından daha fazla zaman gerektirir. Titreşim veya deforme olma eğilimleri nedeniyle doğru toleransları korumak zordur ve ciddi durumlarda kırılabilirler. Yavaş işleme, özel teknikler ve yüksek hurda oranları, bu ince duvarlı bileşenlerin artan maliyetine katkıda bulunur.
Kalın duvarlı bileşenlerin işlenmesi daha istikrarlı ve uygun maliyetlidir. İşleme maliyetlerini düşük tutmak için lütfen ince duvarlı tasarımlardan kaçının. Metal bileşenlerin et kalınlığı 0.8 mm'den büyük olmalı, plastik bileşenler için ise 1.5 mm'den büyük olmalıdır.
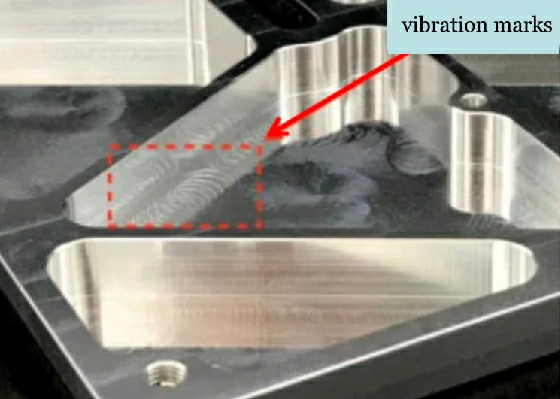
Ek olarak, deliklerin (açık delikler ve vida delikleri dahil) veya parçaların kenarlarındaki yarıkların tasarlanması sırasında ince duvarların oluşması özellikle muhtemeldir. Bu durumlarda, parçanın hem yapısal bütünlüğünü hem de işleme verimliliğini sağlamak için yukarıdaki tasarım yönergelerine bağlı kalmaya ekstra dikkat gösterilmelidir.
#4 Tasarım İpuçları: Diş Derinliğini Azaltın
Gereksiz iplik boyutu derinlik sadece işleme zorluğunu arttırmakla kalmaz, aynı zamanda aşırı derin dişlerin işlenmesi özel olarak tasarlanmış takımların kullanılmasını gerektirdiğinden maliyetleri de önemli ölçüde artırır. Özel takımlar sadece pahalı değil aynı zamanda işlemede nispeten daha az verimlidir.
Birçok mühendis ve tasarımcının sıklıkla yanlışlıkla diş derinliğini artırmanın bağlantı gücünü artırabileceğine inandığını vurgulamakta fayda var. Ancak gerçekte aşırı uzun diş derinliği (delik çapının 3 katından fazla) bağlantı gücünü artırmaz.
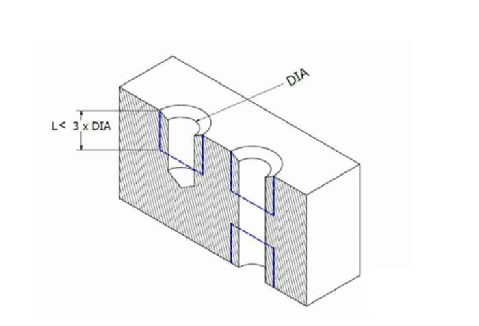
CNC işleme maliyetlerini azaltmak için diş tasarlarken şu ilkeleri izlemenizi öneririz:
- Diş derinliği, dişli deliğin çapının 3 katı dahilinde kontrol edilmelidir.
- Kör delik kılavuz çekme için, deliğin alt kısmına diş çapının en az 1/2'si kadar ek uzunluk eklenmesi önerilir. Bu, işleme işlemi sırasında kırılma veya hasarın önlenmesine yardımcı olabilir.
#5 Tasarım İpuçları: Standart Boyutlu Delikler Tasarlayın
Standart matkap uçlarının kullanılması, takım değiştirme ve ayarlama sıklığını azaltırken hızlı, yüksek hassasiyette delik işlemeye olanak tanır. Buna karşılık, standart olmayan boyutlardaki deliklerin parmak frezeler kullanılarak işlenmesi takım maliyetlerini artırır.
Tipik olarak bir deliğin derinliği çapının dört katını geçmemelidir. Aşırı derin delikler, daha uzun takımlar ve daha karmaşık işleme yolları gerektirdiğinden işleme zorluğunu ve maliyetlerini artırır. Derin delikler (çapın 10 katına kadar) teknik olarak mümkün olsa da, işleme maliyetlerini ve süresini önemli ölçüde artırırlar, bu nedenle mümkün olduğunca bunlardan kaçınılmalıdır.
İlgili: Derin Delik Delme Teknikleri: Talaşlı İmalat Uygulamaları
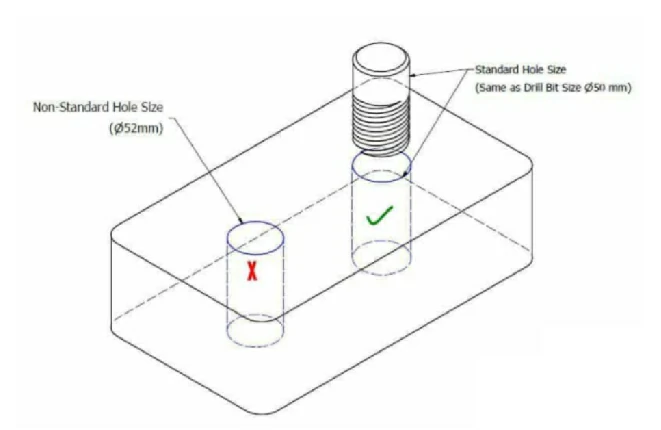
CNC işleme maliyetlerini azaltmak için, tasarımda bu ilkelerin takip edilmesi tavsiye edilir:
- Standart boyutlu delikleri seçmeye öncelik verin.
- Standart olmayan boyuttaki deliklerin kullanımını en aza indirin.
- Deliklerin derinliğini kontrol edin.
- Makul boyutlarda ve derinlikte delikler tasarlayın.
#6 Tasarım İpuçları: Katı Tolerans Gereksinimlerinden Kaçınmak
CNC işlemede katı tolerans gereklilikleri genellikle daha yüksek maliyetlere ve daha karmaşık işleme süreçlerine neden olur. Parça boyutu toleranslarını tanımlarken bunlara dikkatli bir şekilde yaklaşmak ve keyfi tolerans açıklamalarından kaçınmak önemlidir. Toleranslar yalnızca gerçekten gerekli olduğunda belirtilmeli ve aşırı katı hassasiyet toleransları en aza indirilmelidir.
Parça tasarım aşamasında, parça mühendislik çiziminde toleranslar tanımlanmamışsa parça, kritik olmayan boyutların çoğu için yeterli olan ve işleme maliyetlerini büyük ölçüde azaltan standart toleranslara (± 0.1 mm veya daha gevşek) göre işlenecektir.
Parçaların iç özelliklerinin işlenmesine de dikkat etmemiz gerekiyor. İçten kesişen delikler veya oluklar işlenirken, kuvvet deformasyonu gibi faktörlerden dolayı kenarlarda çapak gibi küçük kusurların oluşması muhtemeldir. Ürün kalitesini artırmak için birçok şirket parçaların çapaklarının alınmasını gerektirir. Ancak çapak alma çoğu zaman zaman alıcı ve maliyetli bir işlemdir. Bazı özel yapılar veya ulaşılması zor alanlar için, elle kaldırma genellikle tek seçenektir; bu, yalnızca işçilik maliyetlerini artırmakla kalmaz, aynı zamanda önemli miktarda zaman tüketir.
İlgili: Çapak Alma Nedir: 10 Basit Çapak Alma Yöntemi
Maliyetleri azaltmak için aşağıdaki önlemleri alabiliriz:
- Aşırı doğruluk arayışından kaynaklanan maliyet artışlarını önlemek için hassas toleransları yalnızca gerçekten gerekli olduğunda tanımlayın.
- İşleme ve denetim süreçleri sırasında hataları ve karmaşıklığı azaltmak için tüm boyut açıklamalarını standartlaştırın.
- Toleranslardaki ondalık basamakların sayısını sıkı bir şekilde kontrol edin. Ondalık basamakların sayısı, hassasiyet derecesini ve kullanılan ölçüm araçlarını tanımlar. Örneğin, iki ondalık basamak bir sürmeli kumpas kullanılarak ölçülebilirken, üç ondalık basamak daha hassas mikrometreler veya koordinat ölçüm makineleri gerektirir.
- Optimize edilmiş ürün tasarımı sayesinde katı tolerans gereksinimlerinden kaçının. Örneğin, parça işleme doğruluğunu ve stabilitesini geliştirmek için boyut zincirlerinin kısaltılması, yerleştirme özelliklerinin kullanılması vb.
- Maliyetleri azaltmak için BoYi ile işbirliği yapın. Parçalar işlendikten sonra doğrudan işlem sonrası işlemleri gerçekleştiriyoruz, bu da çapak alma hizmetleri için ikincil dış kaynak kullanımının maliyetini ortadan kaldırıyor.
CNC parçalarınızı bugün üretime alın
Tüm yüklemeler güvenli ve gizlidir.
#7 Tasarım İpuçları: Sıkıştırma İşlemlerinin Sayısını Azaltma
Parçaları mümkün olduğunca tüm işleme süreçlerini tamamlamak için yalnızca bir kez kenetleme gerektirecek şekilde tasarlayın. Bu, zaman tüketimini ve bağlamayla ilişkili hata birikimini en aza indirir. Parçaların birden fazla yüzeyde işlenmesi gerektiğinde akıllı tasarım, tüm işleme gereksinimlerinin tek bir bağlamayla karşılanmasını sağlayabilir.
Maliyetleri azaltmak için:
- Parçaları yalnızca bir bağlama işlemi gerektirecek şekilde tasarlayın.
- Mümkün değilse, karmaşık parçaları birden fazla bileşene bölün ve sonraki işlemlerle bunları tek bir birim olarak birbirine bağlayın.
#8 Tasarım İpuçları: CNC İşleme için Mümkün Olmayan Tasarım Özelliklerinden Kaçının
Tüm özellikler CNC işleme için uygun değildir. Tipik bir örnek, 90°'lik bir iç köşedir; CNC frezeleme takımları tipik olarak silindirik olduğundan, boşluk kenarları kesilirken keskin veya diğer açısal köşeler yerine yuvarlatılmış köşeler elde edilir.
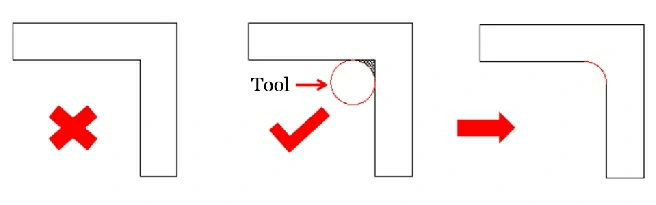
Keskin bir köşe gerekliyse yaygın uygulama Elektrik Erezyonlu İşleme (EDM) teknolojisini kullanmaktır. Ancak EDM, CNC işlemeyle karşılaştırıldığında daha pahalı ve karmaşık bir üretim sürecidir ve üretim maliyetlerini önemli ölçüde artırabilir. Bu nedenle çoğu durumda tasarımcıların tasarımlarında doğrudan keskin köşelere ihtiyaç duymaktan kaçınmaları gerekir.
Montaj veya diğer işlevsel gereksinimler nedeniyle keskin köşeler kaçınılmazsa, köşeli köşelerin kullanılması önerilir. Radyuslu köşeler CNC işleme yoluyla elde edilebilir ve aşağıdaki şemada gösterildiği gibi keskin köşelerin gereksinimlerini kısmen karşılayabilir.
#9 Tasarım İpuçları: Küçük Yazı Tiplerinden veya Kabartmalı Metinlerden Kaçının
Rolünüz gerektirebilir metin frezeleme yüzeyinde parça numaraları, açıklamalar veya şirket logoları. Ancak parçanın yüzeyine metin ve sembollerin eklenmesi, CNC işleme maliyetlerini önemli ölçüde artırır; çünkü bunlar ek işleme operasyonları gerektirir, daha fazla işleme süresi tüketir ve takım aşınmasını hızlandırabilir.
Parçanın üzerindeki yazı ve semboller gerekliyse, bunları elde etmek için daha düşük maliyetli diğer yöntemleri kullanmayı düşünebiliriz. Örneğin, serigrafi baskı veya sprey boyama gibi yüzey işleme teknikleri metin ve sembol eklemek için kullanılabilir. Alternatif olarak kabartma yerine gravürü tercih edin, çünkü kabartma daha fazla malzemenin kaldırılmasını gerektirir.
İlgili: Kabartma ve Engrave: Farklılıkları Keşfetmek
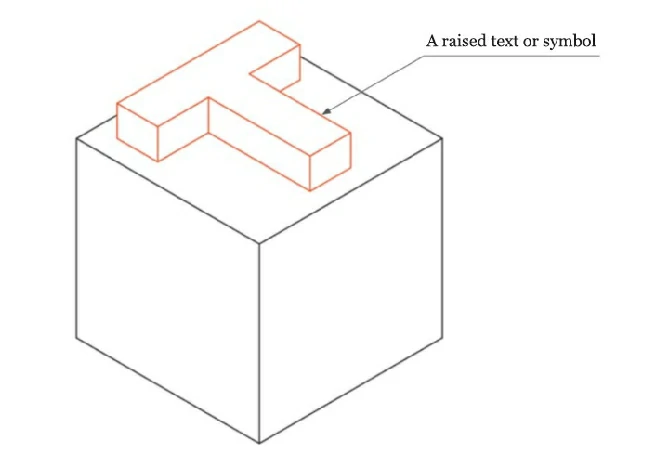
Tasarım yazılımınızda özel gravür yazı tipi yoksa 20 puntoluk San Serif yazı tipi kullanılması tavsiye edilir. Bunun nedeni, bu yazı tipinin her harf vuruşunun sonunda fazladan satırlara (serifler) sahip olmamasıdır, bu da işleme maliyetlerini artırabilir. Ek olarak, 20 boyutunun kullanılması tavsiye edilir, çünkü bundan daha küçük boyutlar daha küçük özellikler olarak kabul edilir, işlenmesi daha zordur ve daha yüksek maliyetlere neden olur.

#10 Tasarım İpuçları: Malzemelerin İşlenebilirliğini Dikkate Alın
Malzemelerin işlenebilirliği, işlemenin zorluğunu ve nihai maliyeti doğrudan belirler.
İyi işlenebilirliğe sahip malzemelerin kesilmesi, taşlanması ve şekillendirilmesi daha kolaydır, bu da işleme süresini ve takım aşınmasını azaltır. Örneğin pirinç C360, mükemmel işlenebilirliğiyle bilinir ve yüksek hızlı işlemeye uygundur.
Ancak tüm malzemeler üstün işlenebilirliğe sahip değildir. Çelik, nispeten daha düşük işlenebilirliğe sahip, genellikle alüminyum alaşımlara kıyasla iki kattan fazla işleme süresi gerektiren tipik bir örnektir. Farklı çelik türlerinin farklı işlenebilirlik seviyelerine sahip olduğunu belirtmekte fayda var. Örneğin, paslanmaz çelik 304 yalnızca %45'lik bir işlenebilirlik indeksine sahipken, paslanmaz çelik 303'ün %78'e kadar yüksek bir indeksi vardır, bu da onu CNC işleme için daha uygun hale getirir.
İlgili: Alaşımlı Çelik ile Paslanmaz Çelik Arasındaki Fark
Plastik malzemelerin işlenebilirliği onların sertliğine ve termal özelliklerine bağlıdır. Plastikler yüksek sıcaklıklarda erimeye ve deformasyona eğilimli olduğundan, CNC işleme sırasında işleme sıcaklıklarının ve kesme kuvvetlerinin kontrol edilmesine özel dikkat gösterilmesi gerekir. POM, CNC'de en kolay işlenebilir plastik malzemelerden biridir, ABS ise biraz daha az tercih edilir. PEEK ve naylon gibi mühendislik plastik malzemelerinin, benzersiz fiziksel özelliklerinden dolayı işlenmesinin genellikle zor olduğu düşünülmektedir.
#11 Tasarım İpuçları: Hammadde Fiyatlarını ve Boyutunu Dikkate Alın
Aşağıdaki tabloda 150 x 150 x 25 mm kütük ebatlarında genel metal ve plastik hammadde fiyatları gösterilmektedir.
| Hammadde | Hammadde Fiyatları |
| Alüminyum 6061 | $23 |
| Alüminyum 7075 | $74 |
| Paslanmaz çelik 304 | $84 |
| Paslanmaz çelik 303 | $138 |
| Pirinç C360 | $146 |
| ABS | $15 |
| Naylon | $28 |
| POM | $24 |
| DİKİZLEMEK | $ 276 |
Alüminyum 6061 paranızın karşılığını mükemmel şekilde verir. Kesilmesi, öğütülmesi ve şekillendirilmesi kolaydır, bu da onu prototip oluşturma için ideal kılar.
Paslanmaz çelik 303 ve pirinç C360 da yüksek işleme verimliliği ve kısa işlem süreleri ile mükemmel işlenebilirlik sergileyerek yüksek hassasiyet ve kaliteli işleme taleplerini karşılar. Ancak bu iki malzemenin fiyatlarının nispeten yüksek olması onları seri üretime uygun hale getiriyor. Seri üretim sayesinde yüksek hammadde maliyeti, daha kısa işlem süreleri ile dengelenir.
ABS, naylon ve POM gibi plastik malzemelerin fiyatları alüminyum 6061'e benzer, ancak CNC'de işlenmesi nispeten daha zordur. CNC işleme maliyetleri nispeten yüksektir. PEEK çok pahalı bir malzemedir ve yüksek maliyeti esas olarak benzersiz fiziksel ve kimyasal özelliklerine atfedilir. PEEK, yüksek sıcaklık direnci ve kimyasal korozyon direnci gibi mükemmel özelliklere sahiptir, bu nedenle yalnızca bazı özel uygulamalarda kullanılır.
Malzeme israfı yapmadan parçaların boyutsal doğruluğunu sağlamak için hammadde satın alırken hammadde boyutlarının parça boyutlarından en az 3 mm büyük olması gerekir. Örneğin dış boyutları 30x30x30mm olan bir parça için işleme için 35x35x35mm boyutlarında bir ham parça seçebiliriz; dış boyutları 27x27x27mm olan bir parça için malzeme maliyetlerinden tasarruf etmek amacıyla 30x30x30mm boyutlarında bir ham parça seçebiliriz.
Alternatif olarak, malzeme israfını en aza indirmek amacıyla standart boş boyut spesifikasyonları için tedarikçilere danışabilir ve parçaları ham madde boyutu spesifikasyonlarına daha yakın tasarlayabilirsiniz.
#12 Tasarım İpuçları: Kavisli Yüzey Özelliklerinin Kullanımını Azaltın
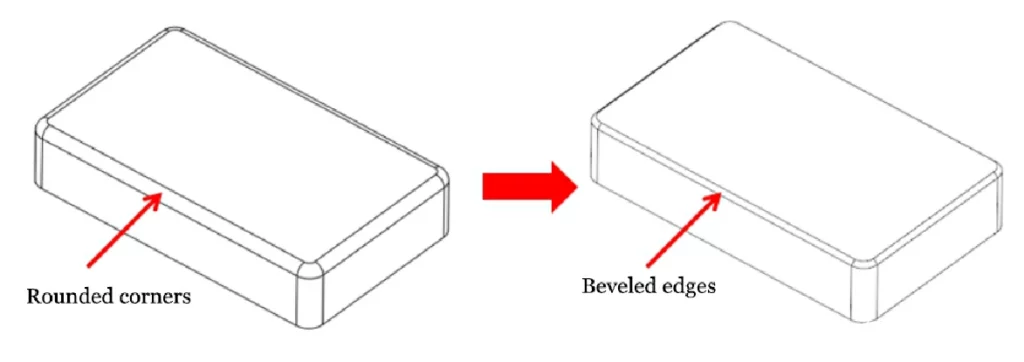
CNC ile işlenmiş parçaları tasarlarken maliyetleri ve işleme süresini en aza indirmek için karmaşık kavisli yüzey özelliklerinin mümkün olduğunca azaltılması veya kullanılmasından kaçınılması önerilir.
Bu hedefe bazı tasarım stratejileriyle ulaşılabilir. Örneğin dış kenarlara pah yapılırken, koşullar uygunsa yuvarlatılmış köşeler yerine eğimli pahlar kullanılmalıdır. Gereksiz iç olukları ve çıkıntıları en aza indirmeye çalışın, parçaların kesit şeklini basitleştirin ve aşırı kompakt yerleşimlerden kaçının.
#13 Tasarım İpuçları: Çoklu Yüzey Kaplamalarından Kaçının
Çoklu yüzey bitirme, yalnızca daha fazla işleme süresi ve işgücü girdisi anlamına gelmez, aynı zamanda ek maliyetlere de neden olur. Bunu hafifletmeye yönelik bir yaklaşım, çeşitli gereksinimleri karşılayabilecek bir yüzey bitirme tekniği kullanmak, böylece süreçleri azaltmak ve maliyetleri düşürmektir.
Doğası gereği işlenmesi kolay olan ve minimum yüzey cilalaması gerektiren alüminyum gibi malzemeler için, yüzey bitirme işlemi gerektiğinde mekanik işleme bitirme işlemi kullanılmalıdır. Bunun nedeni, mekanik işleme son işleminin genellikle CNC işlemede en düşük maliyetli son işlem seçeneği olmasıdır. Ek yüzey bitirme işlemlerine ihtiyaç duymadan kesici takımlar kullanılarak istenilen yüzey efektlerini doğrudan üretebilmektedir.
Bazı durumlarda parça kalitesini artırmak veya belirli performans gereksinimlerini karşılamak için özel yüzey bitirme işlemleri gerekli olabilir. Bunlar, diğerlerinin yanı sıra kimyasal aşındırma, kumlama, elektro-parlatma ve anotlamayı içerebilir. Ancak bu yüzey bitirme teknikleri kullanılırken, bunların gerçekten tasarım gereksinimlerini karşıladığından ve yalnızca gerektiğinde kullanıldığından emin olunmalıdır.
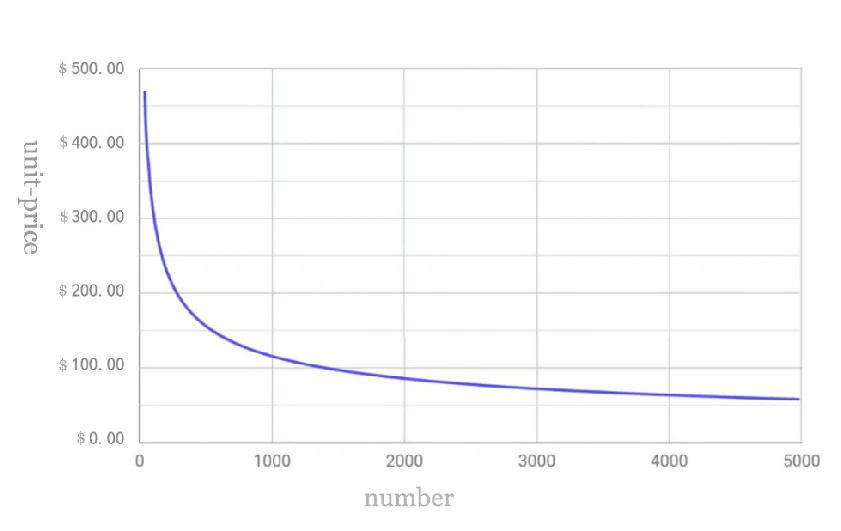
#14 Tasarım İpuçları: Yüksek Hacimli Üretim
CNC işlemede parça hacmi ile CNC işleme maliyetleri arasında ters bir ilişki vardır. Yani parça hacmi ne kadar yüksek olursa CNC işleme maliyetleri de o kadar düşük olur. Bu ilişki özellikle parça hacimleri düşük olduğunda belirgindir, çünkü miktardaki küçük bir artış bile maliyette önemli bir düşüşe yol açabilir. Örneğin parça sayısı 1'den 5'e çıktığında parça maliyeti %50'nin üzerinde azalabilmektedir. Yani ister 5, ister 50, ister 100 parça üretilsin, CAD tasarımı aynıdır.
Yüksek hacimli üretim Birden fazla dağınık sipariş yerine daha büyük miktarlarda siparişlere izin vererek maliyetlerin azaltılmasına yardımcı olur.
#15 Tasarım İpuçları: Eksenel Simetrik Parçaları Tasarlayın
Eksenel olarak simetrik parçaların işleme prosesi nispeten basittir ve makine saat hızları tipik olarak 3 eksenli veya 5 eksenli işleme merkezlerinden çok daha düşük olan torna tezgahları veya freze makineleri gibi ekipmanlar kullanılarak verimli işleme gerçekleştirilebilir.
Eksenel olarak simetrik tasarım, yalnızca işleme adımlarını basitleştirmekle kalmaz, aynı zamanda gerekli alet ve fikstür çeşitliliğini de azaltarak üretim maliyetlerini daha da düşürür.
#16 Tasarım İpuçları: Alternatif Çözümleri Kullanmak
Yukarıda belirtildiği gibi CNC işleme maliyetleri nispeten yüksektir.
Maliyet optimizasyonunu takip ederken düşüncemizi açmalı, CNC işlemenin yerini alacak diğer uygun işleme tekniklerini aktif olarak araştırmalı ve kullanmalıyız.
Prototip üretimi sırasında 3D baskının maliyeti CNC işlemeye göre daha düşüktür; Yüksek hacimli üretim sırasında enjeksiyon kalıplamanın maliyeti CNC işlemeye göre daha düşüktür.
İlgili: 3D Baskı ve Enjeksiyon Kalıplama Maliyeti: Kesin Kılavuzunuz
Aşağıdaki tablo farklı miktarlardaki parçalar için proses seçimini göstermektedir:
| Parça sayısı | <10 | 10-100 | 100-1000 | > 1000 |
|---|---|---|---|---|
| Metal | 3D baskı ve CNC | CNC | CNC | kalıp döküm |
| Plastik maddeler | 3D baskı | CNC ve 3D baskı | CNC ve enjeksiyon kalıplama | enjeksiyon kalıplama |
Farklı işleme tekniklerini esnek bir şekilde uygulayarak maliyet azaltma, verimlilik artışı ve kalite iyileştirme sağlayabiliriz.
BoYi: Güvenilir CNC İşleme Üreticiniz
Arayan işletmeler için CNC işleme hizmetleri, uygun bir makine atölyesinin seçilmesi çok önemlidir. İyi bir ürün mutlaka en düşük fiyata sahip olmayabilir, ancak kesinlikle kullanıcılara paranın karşılığını en iyi şekilde verebilir ve mükemmel sonuçlar verebilir.
Boyi gibi Çinli şirketler, düşük maliyetli, yüksek kaliteli CNC işleme hizmetleriyle son derece rekabetçi seçenekler sunuyor. Daha gelişmiş ekonomilerdeki muadilleriyle karşılaştırıldığında, ürün kalitesinden ödün vermeden işletmelerin genel işleme maliyetlerini önemli ölçüde azaltabiliriz.
Paranızın karşılığını veren, en yüksek kaliteyi ve hızlı teslimatı sunan bir CNC işleme şirketi arıyorsanız Boyi şüphesiz ideal seçiminizdir. Daha fazla beklemeyin; CNC işleme projenize şimdi başlayın ve bir CNC teklifi!
CNC parçalarınızı bugün üretime alın
Tüm yüklemeler güvenli ve gizlidir.
Sonuç
Özetle, bu makale CNC işleme maliyetlerini azaltmak için bir dizi teknik sunmaktadır. Bu tasarım stratejileri, CNC işleme masraflarını en aza indirmek için ayrı ayrı veya kombinasyon halinde kullanılabilir. Ek olarak, bunları belirli işleme gereksinimlerine ve koşullarına göre esnek bir şekilde ayarlamak ve optimize etmek önemlidir.
SSS
CNC işleme maliyetlerinin hesaplanması, malzeme maliyetleri, makine kurulum süresi, işleme süresi, işçilik maliyetleri, genel giderler ve herhangi bir ek işlem sonrası veya bitirme işlemi gibi çeşitli faktörlerin dikkate alınmasını içerir.
Küçük ölçekli CNC işlemenin maliyeti genellikle saat başına 6 ila 11 ABD Doları arasında değişmektedir. BoYi'nin işleme hizmetlerinin maliyeti saat başına 11 ila 16 dolar arasında değişiyor. Büyük ölçekli portal işleme, saatte 70 ABD Doları gerektirebilir. İşleme maliyetleri lokasyona göre değişmektedir.
Tagged: CNC İşleme Kılavuzu
Bu makale BOYI TECHNOLOGY ekibinden mühendisler tarafından yazılmıştır. Fuquan Chen, hızlı prototipleme, metal parçalar ve plastik parça üretimi alanında 20 yıllık deneyime sahip profesyonel bir mühendis ve teknik uzmandır.